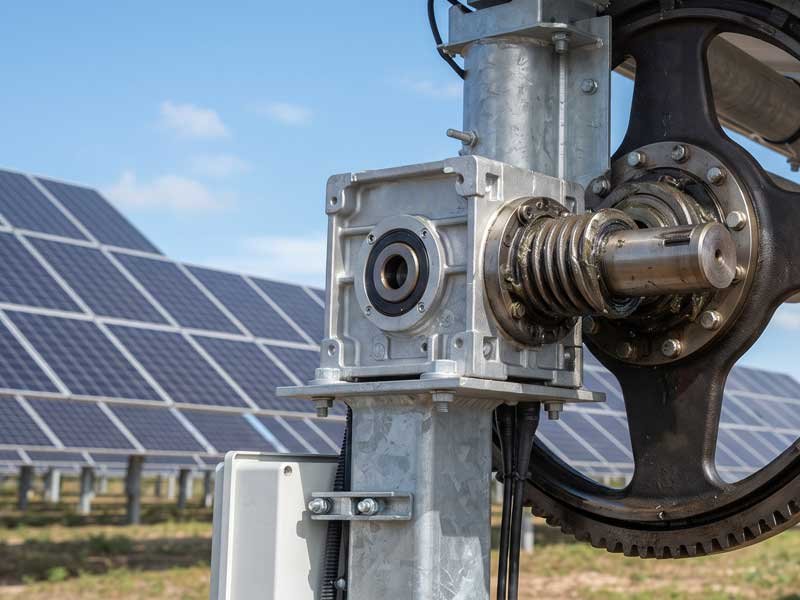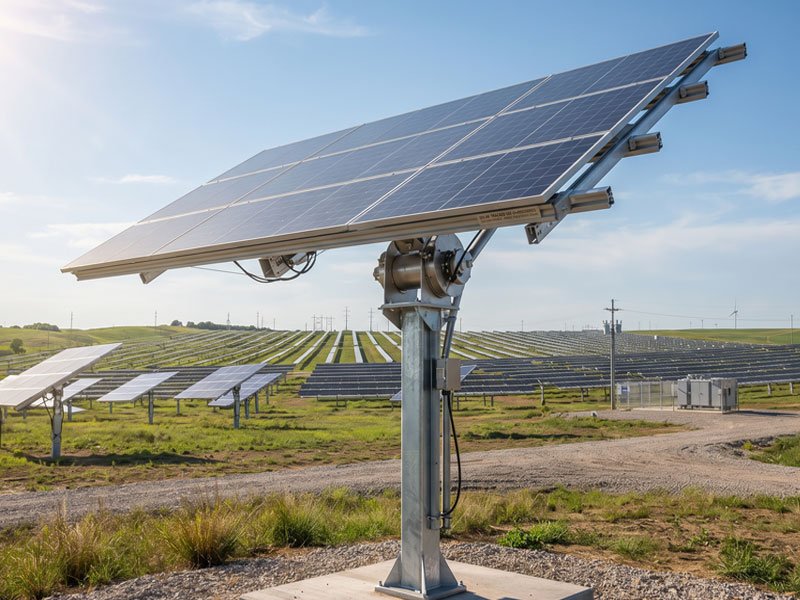
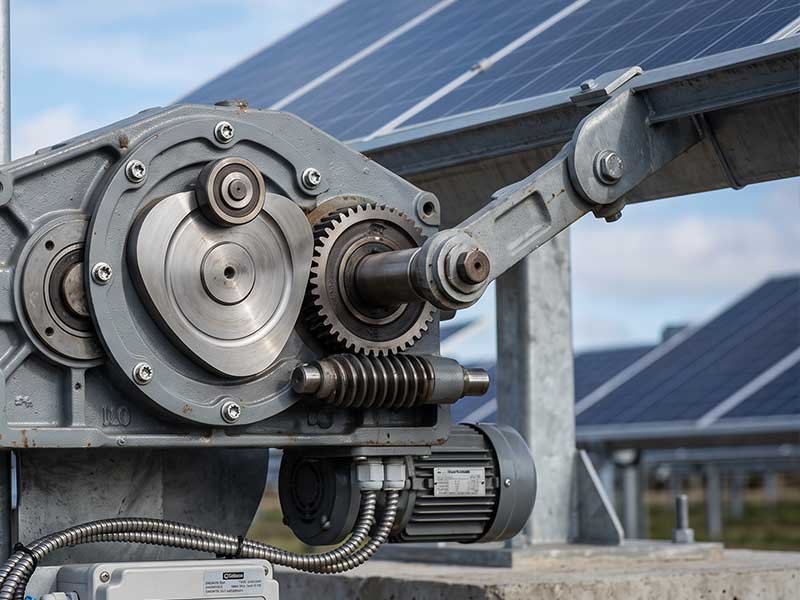
대규모 및 상업용 태양광(PV) 프로젝트에서 태양광 추적기 캠 주물 부품은 태양광 추적 시스템의 정밀하고 장기적인 각도 조정을 보장하는 핵심 기계 부품 역할을 합니다. 일반 산업용 주조품과 달리, 맞춤형 태양광 추적기 캠 주조품은 태양광 발전소의 25년 이상의 수명을 뒷받침하기 위해 극도의 치수 정밀도, 뛰어난 기계적 피로 저항성, 그리고 신뢰할 수 있는 환경적 내식성을 요구합니다.
B2B 조달 팀과 맞춤형 주조 제조업체의 경우, 비표준 태양광 추적기 캠 주조품의 맞춤 제작 과정에서 주조 품질의 불안정성, 마감 정밀도 미달, 재료 성능 불일치와 같은 문제점에 종종 직면합니다.
전 세계 구매 담당자들이 견적 요청(RFQ) 평가, 공급업체 감사 및 생산 공정 검증을 표준화할 수 있도록 돕기 위해, 수이진 기계 고품질 태양광 추적기 캠 주조 맞춤형 제작을 위한 핵심 표준, 소재 선정, CNC 가공 매개변수 및 공장 자격 요건을 체계적으로 정리합니다.
1. 태양광 추적기 캠 주조용 핵심 소재 선정
재료 선택은 태양광 추적기 캠 주물의 하중 지지 능력, 내식성 및 수명을 직접적으로 결정합니다.
각기 다른 적용 환경(해안 염안개, 고온 사막, 저온 고산 지대)과 기능적 요구 사항(센서 호환성, 고토크 하중 지지력)에 따라 맞춤형 소재 개발이 필요합니다. 다음 표에는 맞춤형 태양광 추적기 캠 주조에 가장 널리 사용되는 소재와 해당 소재가 적용 가능한 작동 조건이 정리되어 있습니다.
|
주조 재료 등급
|
핵심 성능 이점
|
태양광 추적기의 적용 가능한 작동 시나리오
|
특별한 맞춤 설정 요구 사항
|
|---|---|---|---|
|
316 스테인리스강 스테인리스강
|
뛰어난 염화물 내식성, 비자성 특성, 자외선 조사 하에서도 안정적인 내산화성
|
해안가 태양광 발전소, 고습도 및 염안 환경, 자기 위치 측정 센서 근처의 캠
|
비자성 처리가 필요하며, 내식성 향상을 위한 표면 패시베이션이 필요합니다.
|
|
17-4 PH 스테인리스강
|
열처리 후 초고 수율 및 인장 강도, 뛰어난 내마모성 및 내피로성을 나타냄
|
고토크 추적 시스템, 공간 제약이 있는 송전 구조물, 강풍 하중이 큰 발전소
|
인성과 경도의 균형을 맞추기 위한 맞춤형 H900/H1025 열처리 공정
|
|
4140/8620 고강도 탄소강
|
높은 구조적 강성, 낮은 생산 비용, 뛰어난 내충격성
|
내륙 일반 태양광 발전 프로젝트, 주요 하중을 지탱하는 캠 구조 부품
|
녹 발생을 방지하기 위해 규정된 도막 두께를 갖춘 용융 아연 도금을 의무화함
|
모든 맞춤형 태양광 추적기 캠 주조 프로젝트의 경우, 구매자는 견적 요청서(RFQ)에 자재 인증 및 성능 시험 기준을 명확히 명시해야 합니다. 부적합한 자재를 선택할 경우 캠 변형, 부식 고장 또는 센서 신호 간섭이 발생하여 태양광 발전소의 추적 시스템이 빈번하게 고장 나고 막대한 유지보수 비용이 발생할 수 있습니다.
2. 태양광 추적기 캠 주조품에 대한 정밀 제조 및 가공 기준
전송 시스템의 핵심 부품인 태양광 추적기 캠 주물은 인베스트먼트 주조(로스트 왁스 주조) 공정을 통해 근형 성형을 실현함으로써, 재료 낭비를 줄이고 기본적인 형상 정확도를 보장합니다.
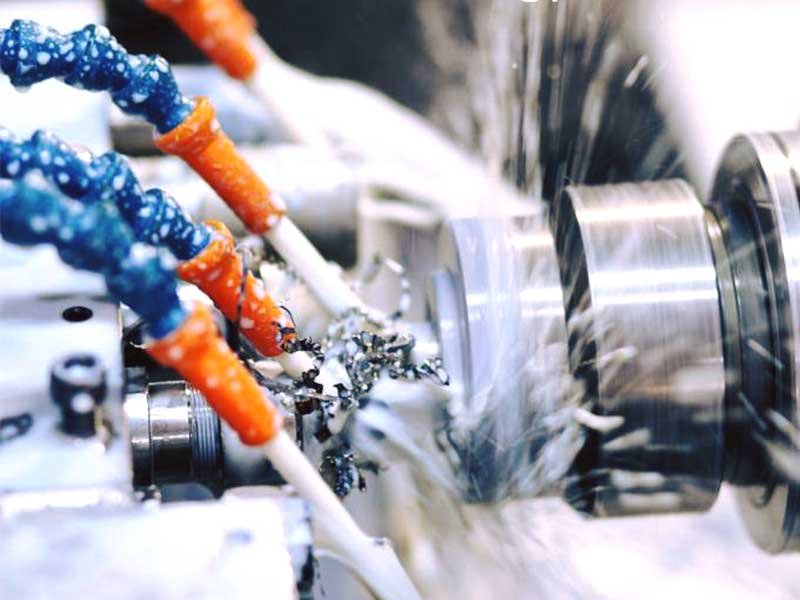
그러나 원본 주조 블랭크만으로는 조립 및 작동 요건을 충족할 수 없으므로, 고정밀 CNC 정밀 가공이 필수적입니다. 저마찰 작동과 장기적인 추적 정확도를 보장하기 위해서는 주요 가공면과 내공의 표면 거칠기가 Ra 1.6에 도달해야 합니다.
스테인리스강 태양광 추적기 캠 주조품은 가공 경화, 공구 접착, 열 방출 불량 등 전형적인 가공 난점을 안고 있습니다. 합리적인 공구 선정과 절삭 파라미터 설정은 고정밀 제품의 안정적인 대량 생산을 위한 핵심 요소입니다. 아래 표는 맞춤형 태양광 추적기 캠 주조품의 Ra 1.6 고정밀 가공을 위한 표준 CNC 정삭 공정 파라미터를 요약한 것입니다.
|
가공 매개변수 항목
|
316 스테인리스강 태양광 추적기 캠 주조품
|
17-4 PH 태양광 추적기 캠 주조품
|
핵심 처리 표준
|
|---|---|---|---|
|
절단 라인 속도 (Vc)
|
100–120 m/min
|
120–150 m/min
|
표면 마감의 안정성을 확보하기 위해 가장자리 두께 증가(BUE)를 방지하십시오.
|
|
이송 속도
|
0.08–0.12 mm/회전
|
0.10–0.15 mm/회전
|
주조 표면의 과도한 돌출 및 가공 경화를 방지한다
|
|
마감 수당
|
0.1–0.3 mm
|
0.2–0.5 mm
|
주조 블랭크 표면의 경화층을 완전히 제거한다
|
|
도구 구성
|
초미세 초경 공구 + TiAlN PVD 코팅, 노즈 반경 0.4/0.8mm
|
초미세 초경 공구 + AlTiN PVD 코팅, 노즈 반경 0.8mm
|
절삭 저항을 줄이기 위해 15°–20°의 양의 경사각을 적용
|
|
냉각 모드
|
70bar 이상의 고압 내부 냉각, 8%–10% 에멀전 농도
|
70bar 이상의 고압 내부 냉각, 10%–12% 유화액 농도
|
표면 긁힘을 방지하기 위한 신속한 열 방출 및 칩 제거
|
매개변수 제어 외에도, 태양광 추적기 캠 주물의 모든 주요 성형면은 기존 밀링 가공으로 인해 발생하는 마찰과 2차 경화를 방지하기 위해 클라임 밀링 가공을 적용해야 합니다. 대량 생산 시에는 각 주조품의 표면 거칠기 Ra1.6 및 치수 공차(±0.005 in/in)를 일관되게 유지하기 위해 SPC 공정 모니터링 시스템과 정기적인 공구 교체 체계를 반드시 갖추어야 합니다.
3. 비파괴 검사(NDT) 및 공급업체 자격 요건
태양광 추적기 캠 캐스팅은 장기간에 걸쳐 지속적인 저속·고토크의 풍하중 응력을 받으며 작동합니다. 내부 주조 결함 수축 기공, 결속 불량, 미세 균열 등은 운영 후기 단계에서 캠의 피로 파단을 초래할 수 있습니다. 따라서 맞춤형 조달 시 계약서에 엄격한 비파괴 검사(NDT) 기준을 명확히 명시해야 합니다.
맞춤형 태양광 추적기 캠 주조품의 인증 공급업체는 주요 응력 부위에 대한 X선(RT) 또는 초음파(UT) 비파괴 검사(NDT) 보고서를 제출해야 하며, 표면 내마모성과 심재의 인성을 모두 충족시키기 위해 담금질 및 템퍼링을 포함한 완전한 열처리 공정을 수행해야 합니다. 동시에, 정식 공급업체는 3D 프린팅 왁스 몰드를 이용한 신속한 시제품 제작을 포함한 원스톱 생산 역량을 갖추고 있어야 하며, 투자 캐스팅, CNC 가공, 열처리 및 표면 패시베이션 등을 통해 공급망 리스크를 효과적으로 줄이고 납기 기간을 단축할 수 있습니다.
4. 맞춤형 태양광 추적기 캠 주조품 조달을 위한 견적 요청(RFQ) 제안 사항
고품질 제조업체를 효율적으로 선별하고 태양광 트래커 캠 주조품의 맞춤 제작 과정을 표준화하기 위해, 전 세계 구매자들은 견적 요청(RFQ) 단계에서 표준화된 정보를 제공해야 합니다:
- 먼저, 완전한 2D/3D 주조 도면을 제공하고, 치수 공차 및 표면 거칠기 기준을 명확히 밝혀야 합니다;
- 둘째, 다음을 명시하십시오. 재료 성능 매개변수, 염수 분무 시험 시간 및 환경 적응 요건;
- 마지막으로, 명확한 PPAP 생산 승인 수준과 로트별 검사 기준을 제시하십시오.
최종 결론
고품질 태양광 추적기 캠 주조 맞춤형 제작은 재료 과학을 통합한 체계적인 프로젝트이며, 정밀 주조, CNC 정밀 가공 및 품질 검사. 재료 선정을 표준화하고, 가공 매개변수를 엄격히 관리하며, 전 공정에 걸친 품질 검사를 실시해야만 태양광 추적 시스템의 25년 장기 안정 가동 요건을 충족하는 주조품을 생산할 수 있습니다.
전 세계 태양광 엔지니어링 기업 및 조달 업체의 경우, 원스톱 전문 서비스를 제공하는 업체를 선택하는 것이 태양광 추적기 카메라 주조 제조업체 이는 프로젝트 비용을 절감하고 시스템 안정성을 높이는 데 있어 핵심적인 보장 수단입니다.