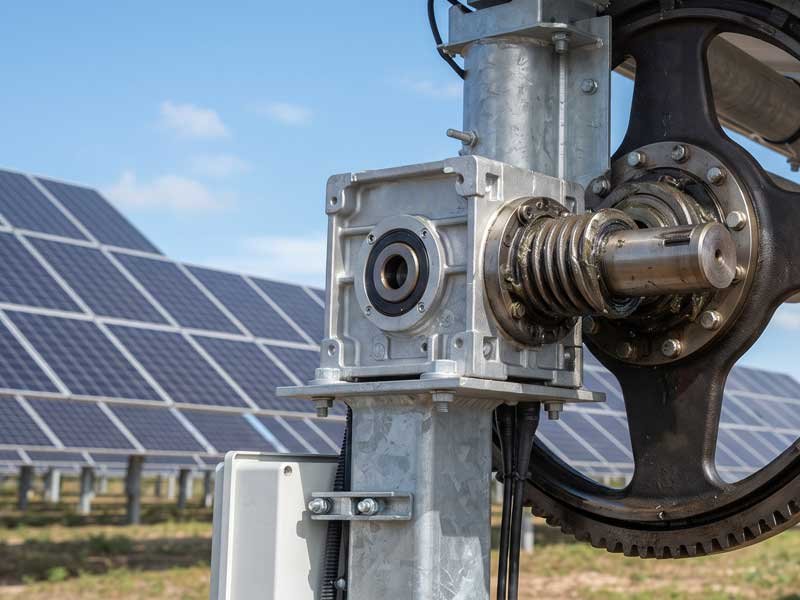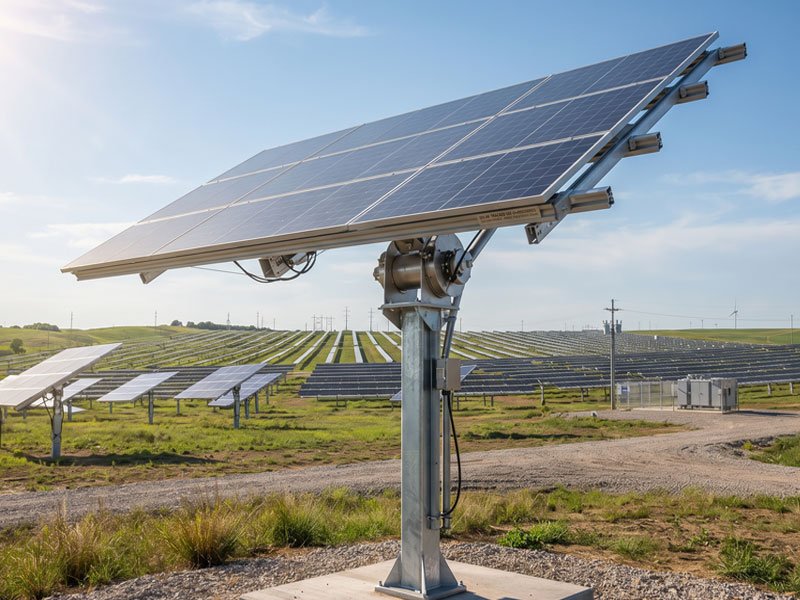
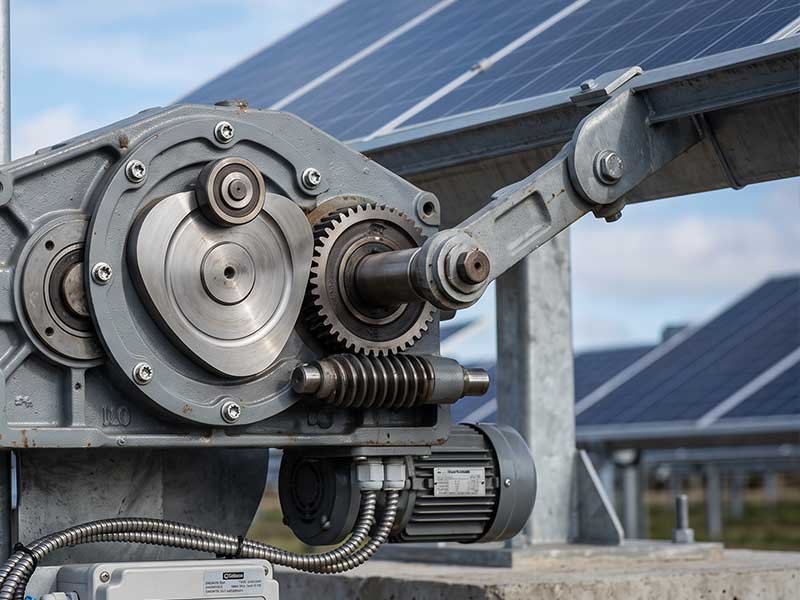
In Photovoltaikprojekten (PV) im Groß- und gewerblichen Maßstab dienen Nocken für Solar-Nachführsysteme als zentrale mechanische Komponente, die eine präzise und langfristige Winkelverstellung der Solar-Nachführsysteme gewährleistet. Im Gegensatz zu gewöhnlichen Industriegussteilen erfordern maßgeschneiderte Nocken-Gussteile für Solar-Tracker extreme Maßgenauigkeit, hervorragende mechanische Ermüdungsfestigkeit und zuverlässige Korrosionsbeständigkeit gegenüber Umwelteinflüssen, um die Lebensdauer von Solarkraftwerken von mehr als 25 Jahren zu gewährleisten.
Für B2B-Beschaffungsteams und Hersteller von kundenspezifischen Gussteilen stellt die individuelle Anpassung von nicht standardisierten Gussteilen für Solar-Nachführsysteme häufig Herausforderungen dar, wie beispielsweise eine schwankende Gussqualität, eine unzureichende Präzision bei der Endbearbeitung und eine nicht den Anforderungen entsprechende Materialleistung.
Um globale Einkäufer bei der Standardisierung der Angebotsauswertung, der Lieferantenprüfung und der Überprüfung von Produktionsprozessen zu unterstützen, Suijin Maschinenpark fasst systematisch die Kernstandards, die Materialauswahl, die CNC-Bearbeitungsparameter und die Anforderungen an die Werksqualifikation für die kundenspezifische Fertigung hochwertiger Nocken für Solar-Nachführsysteme zusammen.
1. Auswahl kritischer Werkstoffe für den Guss von Kamerahalterungen für Solar-Nachführsysteme
Die Materialauswahl bestimmt unmittelbar die Tragfähigkeit, die Korrosionsbeständigkeit und die Lebensdauer der Nocken aus Guss für Solar-Nachführsysteme.
Unterschiedliche Einsatzszenarien (Salznebel an der Küste, Wüsten mit hohen Temperaturen, alpine Regionen mit niedrigen Temperaturen) und funktionale Anforderungen (Sensoranpassung, hohe Drehmomentbelastbarkeit) erfordern eine gezielte Materialanpassung. Die folgende Tabelle listet die am häufigsten verwendeten Werkstoffe für den kundenspezifischen Guss von Nocken für Solar-Nachführsysteme sowie die entsprechenden Einsatzbedingungen auf.
|
Gusswerkstoffsorte
|
Wesentliche Leistungsvorteile
|
Anwendungsszenarien für Solar-Tracker
|
Besondere Anforderungen an die individuelle Anpassung
|
|---|---|---|---|
|
316 SS Edelstahl
|
Hervorragende Beständigkeit gegen Chloridkorrosion, nichtmagnetische Eigenschaften, stabile Oxidationsbeständigkeit unter UV-Strahlung
|
PV-Kraftwerke an der Küste, Umgebungen mit hoher Luftfeuchtigkeit und Salznebel, Nocken in der Nähe von magnetischen Positionssensoren
|
Nichtmagnetische Behandlung erforderlich, Oberflächenpassivierung für verbesserten Korrosionsschutz
|
|
17-4 PH Edelstahl
|
Extrem hohe Streckgrenze und Zugfestigkeit, hervorragende Verschleißfestigkeit und Ermüdungsbeständigkeit nach der Wärmebehandlung
|
Nachführsysteme mit hohem Drehmoment, Getriebekonstruktionen mit begrenztem Platzangebot, Kraftwerke mit hoher Windlast
|
Maßgeschneiderter Wärmebehandlungsprozess für H900/H1025 zur Optimierung des Verhältnisses zwischen Zähigkeit und Härte
|
|
4140/8620 Hochfester Kohlenstoffstahl
|
Hohe strukturelle Steifigkeit, niedrige Herstellungskosten, hohe Schlagfestigkeit
|
Konventionelle PV-Projekte im Landesinneren, tragende Hauptbauteile der Nockenkonstruktion
|
Obligatorische Feuerverzinkung mit vorgeschriebener Schichtdicke zum Schutz vor Rost
|
Bei allen kundenspezifischen Projekten zur Herstellung von Nocken für Solar-Nachführsysteme müssen die Auftraggeber in der Angebotsanfrage die Materialzertifizierung und die Leistungsprüfungsstandards klar festlegen. Die Auswahl ungeeigneter Materialien führt zu Verformungen der Nocken, Korrosionsschäden oder Störungen der Sensorsignale, was häufige Ausfälle des Nachführsystems und enorme Wartungskosten für Solarkraftwerke zur Folge hat.
2. Präzisionsfertigung und Bearbeitungsstandards für Gussteile von Solar-Nachführsystemen
Als zentrales Getriebebauteil werden die Nocken für Solar-Nachführsysteme im Feingussverfahren (Wachsausschmelzverfahren) hergestellt, um eine nahezu endkonturgetreue Formgebung zu erreichen, wodurch Materialverschwendung reduziert und die grundlegende Konturgenauigkeit gewährleistet wird.
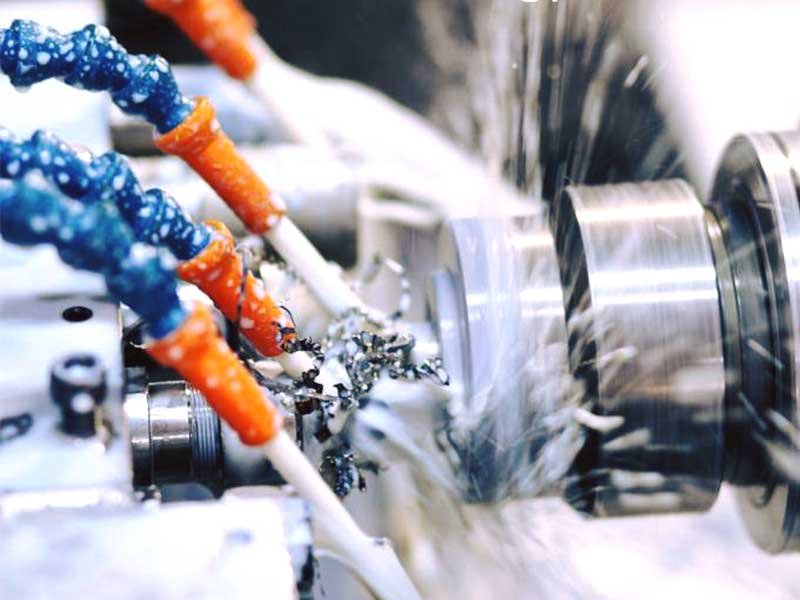
Der ursprüngliche Gussrohling erfüllt jedoch nicht die Anforderungen an Montage und Betrieb, sodass eine hochpräzise CNC-Endbearbeitung unerlässlich ist. Die Oberflächenrauheit der wichtigsten Arbeitsflächen und Innenbohrungen muss einen Wert von Ra 1,6 erreichen, um einen reibungsarmen Betrieb und eine langfristige Führungsgenauigkeit zu gewährleisten.
Das Gussteil für die Nocken eines Solartrackers aus Edelstahl weist typische Bearbeitungsschwierigkeiten auf, darunter Kaltverfestigung, Anhaftung am Werkzeug und schlechte Wärmeableitung. Eine sinnvolle Werkzeugauswahl und geeignete Schnittparameter sind der Schlüssel zu einer stabilen Serienfertigung hochpräziser Produkte. Die folgende Tabelle fasst die Standard-CNC-Bearbeitungsparameter für die hochpräzise Bearbeitung (Ra 1,6) von kundenspezifischen Nocken-Gussteilen für Solar-Tracker zusammen.
|
Verarbeitungsparameter
|
316 SS Solar-Tracker-Kamera-Gussteil
|
17-4 PH Solar-Tracker-Kamera-Gussteil
|
Kernverarbeitung Normen
|
|---|---|---|---|
|
Geschwindigkeit der Schneidlinie (Vc)
|
100–120 m/min
|
120–150 m/min
|
Vermeiden Sie Randablagerungen (BUE), um eine gleichbleibende Oberflächengüte zu gewährleisten
|
|
Vorschubgeschwindigkeit
|
0,08–0,12 mm/Umdrehung
|
0,10–0,15 mm/Umdrehung
|
Verhindern Sie übermäßiges Auspressen und Kaltverfestigung der Gussoberfläche
|
|
Ausarbeitungszulage
|
0,1–0,3 mm
|
0,2–0,5 mm
|
Die gehärtete Schicht auf der Oberfläche des Gussrohlings vollständig entfernen
|
|
Werkzeugkonfiguration
|
Ultrafeines Hartmetallwerkzeug + TiAlN-PVD-Beschichtung, Spitzenradius 0,4/0,8 mm
|
Ultrafeines Hartmetallwerkzeug + AlTiN-PVD-Beschichtung, Spitzenradius 0,8 mm
|
Positiver Neigungswinkel von 15°–20° zur Verringerung des Schnittwiderstands
|
|
Kühlmodus
|
Hochdruck-Innenkühlung mit 70 bar+, Emulsionskonzentration 8%–10%
|
Hochdruck-Innenkühlung mit 70 bar+, Emulsionskonzentration 10%–12%
|
Schnelle Wärmeableitung und Spanabfuhr, um Kratzer auf der Oberfläche zu vermeiden
|
Neben der Parametersteuerung müssen alle wichtigen Formflächen des Nockengussteils für den Solar-Nachführer im Steigfräsverfahren bearbeitet werden, um Reibung und eine durch herkömmliches Fräsen verursachte Sekundärverhärtung zu vermeiden. Die Serienfertigung muss mit einer SPC-Prozessüberwachung und Mechanismen zum regelmäßigen Werkzeugwechsel ausgestattet sein, um eine gleichbleibende Oberflächenrauheit von Ra 1,6 und eine Maßtoleranz (±0,005 Zoll/Zoll) jedes Gussteils zu gewährleisten.
3. Anforderungen an die zerstörungsfreie Prüfung (ZfP) und die Lieferantenqualifizierung
Gussteile für Solar-Nachführsysteme sind über einen langen Zeitraum hinweg einer kontinuierlichen Belastung durch Windkräfte bei niedriger Drehzahl und hohem Drehmoment ausgesetzt. Im Inneren Gussfehler wie Schrumpfporosität, Lockerung und Mikrorisse führen in der späteren Betriebsphase zu einem Ermüdungsbruch der Nocke. Daher müssen bei einer kundenspezifischen Beschaffung strenge Normen für die zerstörungsfreie Prüfung (NDT) vertraglich festgelegt werden.
Qualifizierte Lieferanten von maßgeschneiderten Gussteilen für Solar-Nachführsysteme müssen Röntgen- (RT) oder Ultraschall- (UT) Prüfberichte für wichtige, stark beanspruchte Bauteile vorlegen und vollständige Wärmebehandlungsprozesse einschließlich Abschrecken und Anlassen durchführen, um die Verschleißfestigkeit der Oberfläche und die Zähigkeit des Kerns in Einklang zu bringen. Gleichzeitig sollten zertifizierte Lieferanten über Produktionskapazitäten aus einer Hand verfügen, einschließlich der schnellen Prototypenfertigung mittels 3D-gedruckter Wachsformen, Feinguss, CNC-Bearbeitung, Wärmebehandlung und Oberflächenpassivierung, wodurch Risiken in der Lieferkette wirksam reduziert und Lieferzeiten verkürzt werden können.
4. Vorschläge für eine Angebotsanfrage zur Beschaffung von maßgefertigten Gussteilen für Solar-Tracker-Kameras
Um hochwertige Hersteller effizient zu prüfen und den Prozess der kundenspezifischen Anpassung beim Guss von Kameras für Solar-Nachführsysteme zu standardisieren, müssen internationale Einkäufer bereits in der Angebotsanfragephase standardisierte Informationen bereitstellen:
- Stellen Sie zunächst vollständige 2D-/3D-Gusszeichnungen zur Verfügung und klären Sie die Maßtoleranzen sowie die Anforderungen an die Oberflächenrauheit;
- Zweitens: Geben Sie Folgendes an Materialleistung Parameter, Dauer der Salznebelprüfung und Anforderungen an die Anpassung an die Umgebungsbedingungen;
- Schließlich sollten klare PPAP-Zulassungsstandards für die Produktion und Standards für die Chargenprüfung festgelegt werden.
Abschließende Schlussfolgerung
Die maßgeschneiderte Fertigung hochwertiger Solar-Tracker-Kameragehäuse ist ein systematisches Projekt, das Materialwissenschaft, Präzisionsguss, CNC-Bearbeitung und Qualitätsprüfung. Nur durch die Standardisierung der Materialauswahl, die strenge Kontrolle der Bearbeitungsparameter und die Durchführung einer lückenlosen Qualitätskontrolle während des gesamten Prozesses können wir Gussteile herstellen, die den Anforderungen an einen 25-jährigen, langfristig stabilen Betrieb von Solar-Nachführsystemen gerecht werden.
Für weltweit tätige PV-Ingenieurbüros und Beschaffungsunternehmen ist die Wahl eines professionellen Anbieters aus einer Hand Hersteller von Gussteilen für Solar-Nachführkameras ist die zentrale Garantie für die Senkung der Projektkosten und die Verbesserung der Systemstabilität.