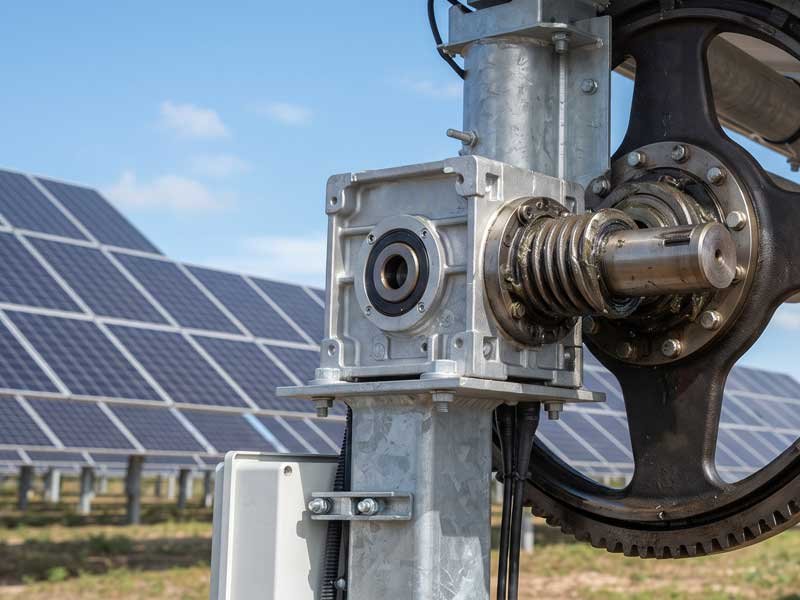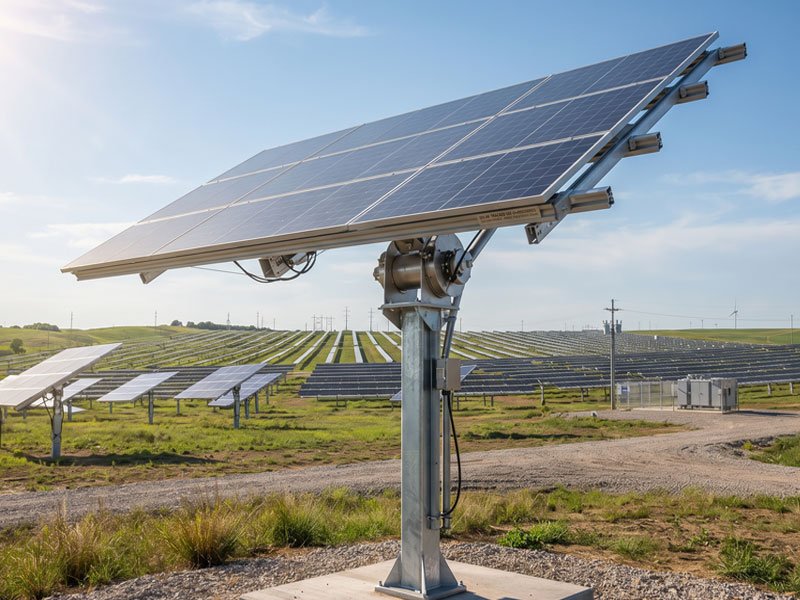
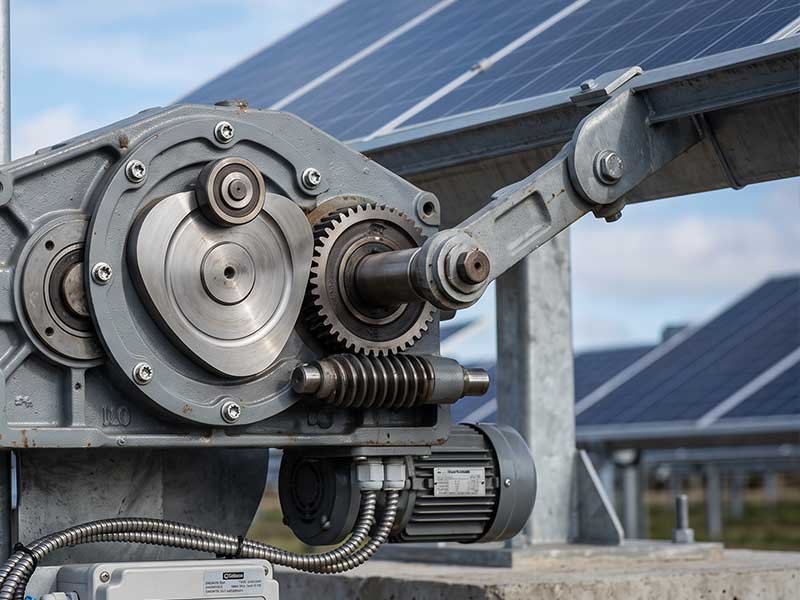
大規模および商業用太陽光発電(PV)プロジェクトにおいて、ソーラートラッカー用カム鋳造品は、ソーラートラッキングシステムの精密かつ長期的な角度調整を保証する中核的な機械部品として機能します。 一般的な工業用鋳物とは異なり、カスタム製のソーラートラッカー用カム鋳物は、太陽光発電所の25年以上の耐用年数を支えるために、極めて高い寸法精度、優れた機械的疲労耐性、そして信頼性の高い耐環境腐食性が求められます。.
B2B調達チームやカスタム鋳造メーカーにとって、非標準のソーラートラッカー用カム鋳造品のカスタマイズにおいては、鋳造品質の不安定さ、仕上げ精度の不足、材料性能の不一致といった課題にしばしば直面します。.
世界中のバイヤーが、見積依頼(RFQ)の評価、サプライヤーの監査、および生産プロセスの検証を標準化できるよう支援するため、, 水神機械 高品質なソーラートラッカー用カム鋳造のカスタマイズに関する、中核となる規格、材料選定、CNC加工パラメータ、および工場認定要件を体系的にまとめています。.
1. ソーラートラッカー用カム鋳造における重要材料の選定
材料の選定は、ソーラートラッカー用カム鋳造品の耐荷重能力、耐食性、および耐用年数を直接左右します。.
さまざまな使用環境(沿岸の塩霧、高温の砂漠、低温の高山地帯)や機能要件(センサーとの適合性、高トルクへの耐荷重性)に応じて、材料を個別にカスタマイズする必要があります。以下の表は、カスタム太陽追尾装置用カムの鋳造に最も広く使用されている材料と、それらの適用可能な使用条件をまとめたものです。.
|
鋳造材料のグレード
|
主な性能上の利点
|
ソーラートラッカーの適用可能な運用シナリオ
|
特別なカスタマイズ要件
|
|---|---|---|---|
|
316 SS ステンレス鋼
|
優れた塩化物耐食性、非磁性、紫外線照射下での安定した耐酸化性
|
沿岸部の太陽光発電所、高湿度および塩霧環境、磁気位置決めセンサー付近のカム
|
非磁性処理が必要。耐食性を高めるための表面パッシベーション
|
|
17-4 PH ステンレス鋼
|
熱処理後の極めて高い降伏強度および引張強度、優れた耐摩耗性および耐疲労性を備える
|
高トルク追従システム、設置スペースが限られた伝動構造、強風荷重を受ける発電所
|
靭性と硬度のバランスをとるための、H900/H1025向けカスタム熱処理プロセス
|
|
4140/8620 高強度炭素鋼
|
高い構造剛性、低い製造コスト、優れた耐衝撃性
|
内陸部の従来型太陽光発電プロジェクトにおける、主要な荷重を支えるカム構造部品
|
錆を防ぐため、規定の被膜厚さを満たす溶融亜鉛めっきを義務付ける
|
カスタム製のソーラートラッカー用カム鋳造プロジェクトについては、購入者は見積依頼書(RFQ)において、材料の認証および性能試験基準を明確に明記する必要があります。不適切な材料を選択すると、カムの変形、腐食による故障、あるいはセンサー信号の干渉を招き、追尾システムの頻繁な故障や太陽光発電所における巨額のメンテナンスコストにつながる恐れがあります。.
2. ソーラートラッカー用カム鋳造品の精密製造および機械加工基準
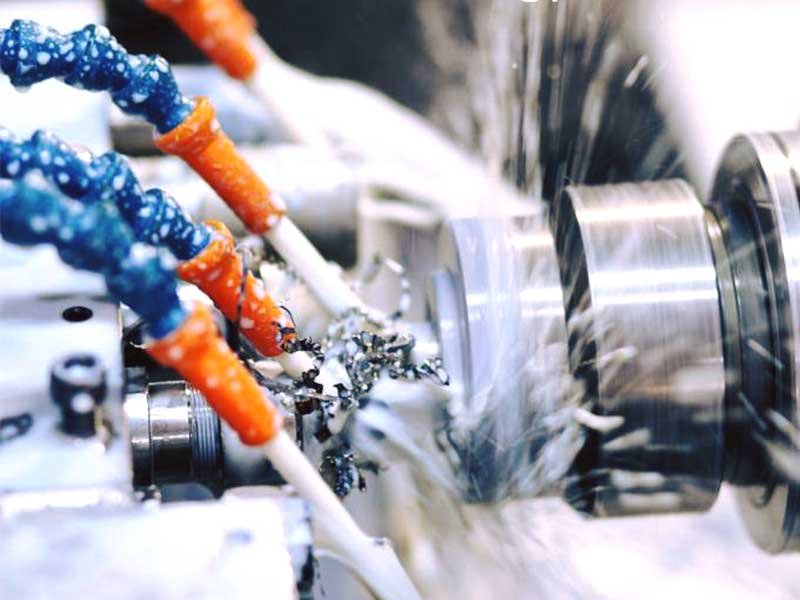
トランスミッションの中核部品であるソーラートラッカー用カム鋳物は、インベストメント鋳造(ロストワックス鋳造)を用いてニアネット成形を実現しており、これにより材料の無駄を削減し、基本的な外形精度を確保しています。.
しかし、元の鋳造ブランクでは組立および動作要件を満たすことができないため、高精度なCNC仕上げが不可欠です。低摩擦での動作と長期にわたる追跡精度を確保するためには、主要な加工面および内孔の表面粗さがRa1.6に達している必要があります。.
ステンレス製のソーラートラッカー用カム鋳造品には、加工硬化、工具への付着、放熱性の悪さなど、典型的な加工上の課題があります。 適切な工具の選定と切削条件の設定は、高精度製品の安定した量産における鍵となります。以下の表は、特注のソーラートラッカー用カム鋳物のRa1.6高精度加工における、標準的なCNC仕上げ加工パラメータをまとめたものです。.
|
処理パラメータ項目
|
316 SS ソーラートラッカー用カム鋳造品
|
17-4 PH ソーラートラッカー用カム鋳造品
|
コア処理 規格
|
|---|---|---|---|
|
切断ライン速度(Vc)
|
100~120 m/min
|
120~150 m/min
|
表面仕上げの安定性を確保するため、エッジの盛り上がり(BUE)を避ける
|
|
送り速度
|
0.08~0.12 mm/回転
|
0.10~0.15 mm/回転
|
鋳物の表面における過度な押し出しや加工硬化を防ぐ
|
|
仕上げ手当
|
0.1~0.3 mm
|
0.2~0.5 mm
|
鋳造ブランク表面の硬化層を完全に除去する
|
|
ツールの設定
|
超微細超硬合金工具+TiAlN PVDコーティング、先端半径0.4/0.8mm
|
超微細超硬工具+AlTiN PVDコーティング、先端半径0.8mm
|
切削抵抗を低減するために、15°~20°の正の傾斜角を設ける
|
|
冷却モード
|
70bar以上の高圧内部冷却、8%~10%のエマルジョン濃度
|
70bar以上の高圧内部冷却、10%~12%のエマルジョン濃度
|
表面の傷を防ぐための迅速な放熱と切りくずの除去
|
パラメータ制御に加え、ソーラートラッカー用カム鋳物のすべての主要成形面については、従来のフライス加工によって生じる摩擦や二次硬化を回避するため、クライムミリング加工を採用しなければならない。 量産においては、各鋳造品の表面粗さRa1.6および寸法公差(±0.005 in/in)の一貫性を確保するため、SPCによる工程監視および定期的な工具交換の仕組みを導入しなければならない。.
3. 非破壊検査およびサプライヤーの適格性要件
ソーラートラッカーのキャスタは、長時間にわたり、低速かつ高トルクの風荷重ストレスに継続的にさらされています。内部 鋳造欠陥 収縮孔、気孔、微小亀裂などは、稼働の後半段階でカムの疲労破壊を引き起こす原因となります。したがって、特注品の調達にあたっては、契約書において厳格な非破壊検査(NDT)基準を明確に定める必要があります。.
カスタムソーラートラッカー用カム鋳造品の認定サプライヤーは、主要な応力部品について、X線(RT)または超音波(UT)による非破壊検査(NDT)報告書を提出するとともに、表面の耐摩耗性と芯部の靭性を両立させるために、焼入れ・焼戻しを含む完全な熱処理工程を実施する必要があります。 同時に、正規サプライヤーは、3Dプリントによるワックス鋳型を用いた迅速な試作を含むワンストップ生産能力を有している必要があります。, インベストメント鋳造, 、CNC仕上げ、熱処理、および表面パッシベーションにより、サプライチェーンのリスクを効果的に低減し、納期を短縮することができます。.
4. 特注ソーラートラッカー用カム鋳造品の調達に関する見積依頼(RFQ)の提案
高品質なメーカーを効率的に選定し、ソーラートラッカー用カム鋳造のカスタマイズプロセスを標準化するためには、海外のバイヤーは見積依頼(RFQ)の段階で、標準化された情報の提供を完了する必要があります:
- まず、完全な2D/3D鋳造図面を提出し、寸法公差および表面粗さの基準を明確にしてください。;
- 次に、次のように指定します。 材料の性能 パラメータ、塩水噴霧試験時間、および環境適応要件;;
- 最後に、PPAPの生産承認レベルおよびロット検査基準を明確に提示してください。.
最終的な結論
高品質なソーラートラッカー用カメラキャスティングのカスタマイズは、材料科学を統合した体系的なプロジェクトであり、, 精密鋳造, 、CNC仕上げ、および品質検査。材料の選定を標準化し、加工パラメータを厳格に管理し、全工程にわたる品質検査を実施して初めて、太陽追尾システムの25年間にわたる長期安定稼働の要件を満たす鋳造品を製造することができる。.
世界的な太陽光発電エンジニアリング企業や調達業者にとって、ワンストップの専門業者を選ぶことは ソーラートラッカー用カメラの鋳造メーカー これは、プロジェクトコストを削減し、システムの安定性を向上させるための核心的な保証です。.