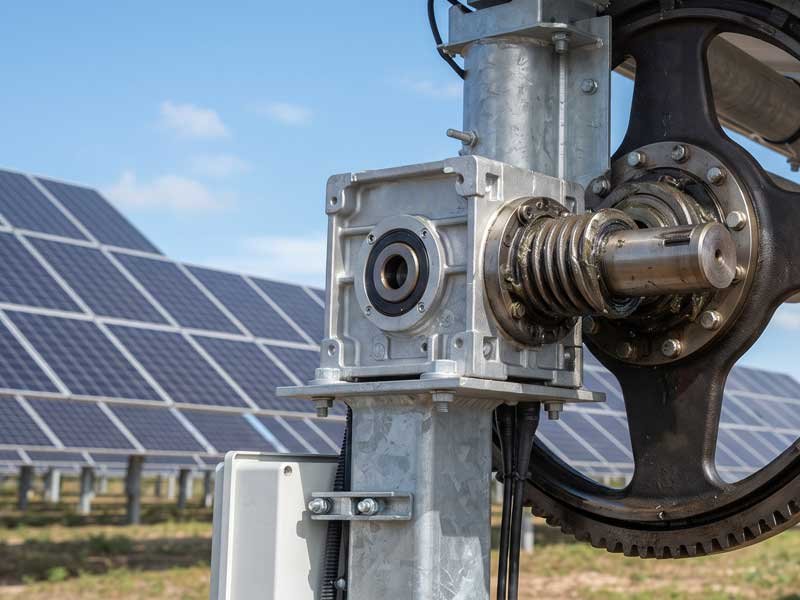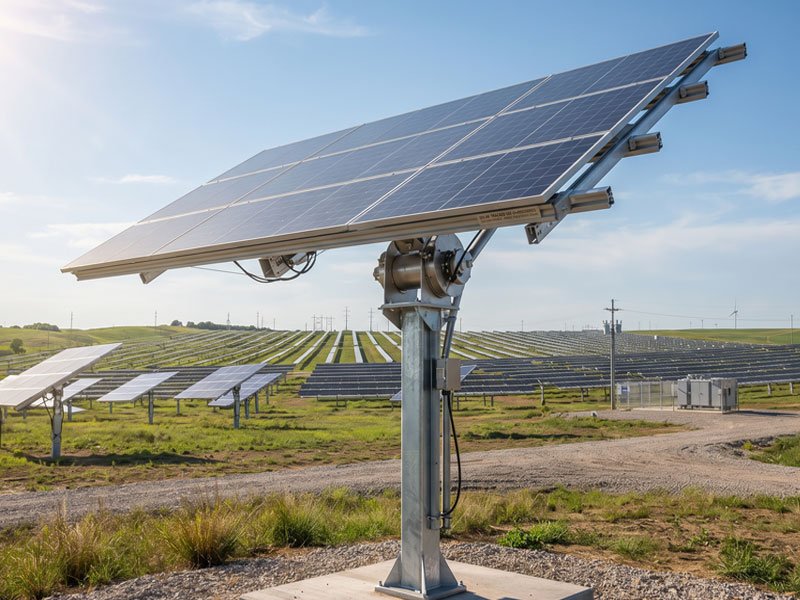
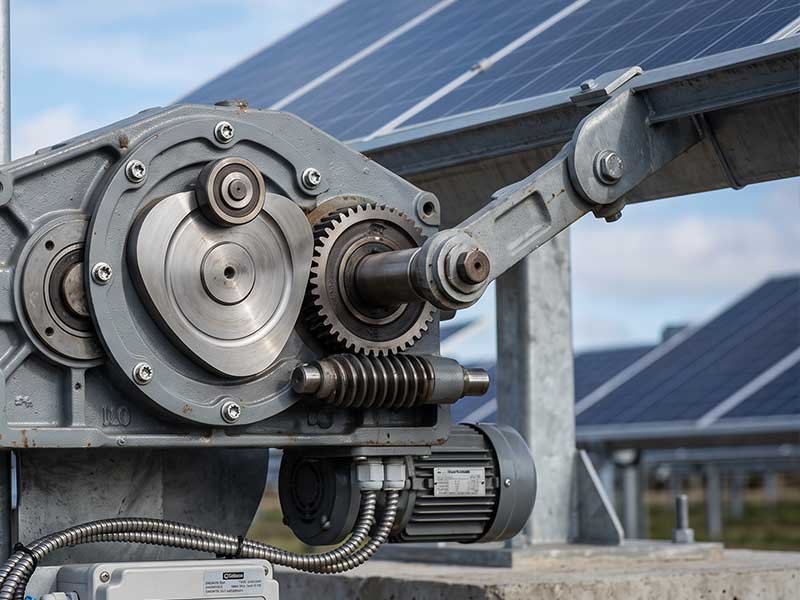
В фотоэлектрических (PV) проектах промышленного и коммерческого масштаба литые кулачки солнечных следящих систем выступают в качестве основного механического компонента, обеспечивающего точную и долговечную угловую регулировку солнечных следящих систем. В отличие от обычных промышленных отливок, изготовленные по индивидуальному заказу кулачковые отливки для солнечных следящих систем требуют исключительной точности размеров, превосходной механической усталостной прочности и надёжной коррозионной стойкости в различных средах, чтобы обеспечить срок службы солнечных электростанций, превышающий 25 лет.
Для отделов закупок в сфере B2B и производителей литых изделий на заказ при изготовлении нестандартных кулачков для солнечных трекеров часто возникают такие проблемы, как нестабильное качество литья, несоответствующая требованиям точность отделки и несоответствие эксплуатационных характеристик материала.
Чтобы помочь покупателям по всему миру стандартизировать оценку запросов на предложение, аудит поставщиков и проверку производственных процессов, Машины Suijin систематически обобщает основные стандарты, критерии выбора материалов, параметры обработки с ЧПУ и заводские требования к квалификации для изготовления на заказ высококачественных кулачков для солнечных трекеров.
1. Выбор критически важных материалов для литья камеры солнечного следящего устройства
Выбор материала напрямую определяет несущую способность, коррозионную стойкость и срок службы литых кулачков солнечного трекера.
Различные условия эксплуатации (прибрежный солевой туман, высокотемпературные пустыни, низкотемпературные альпийские регионы) и функциональные требования (совместимость с датчиками, способность выдерживать нагрузки с высоким крутящим моментом) требуют целенаправленной адаптации материалов. В приведенной ниже таблице перечислены наиболее широко используемые материалы для изготовления кулачков солнечных трекеров по индивидуальному заказу, а также условия их эксплуатации.
|
Марка литейного материала
|
Основные преимущества в плане производительности
|
Возможные сценарии работы солнечного трекера
|
Особые требования к настройке
|
|---|---|---|---|
|
316 SS Нержавеющая сталь
|
Превосходная коррозионная стойкость к воздействию хлоридов, немагнитные свойства, стабильная стойкость к окислению под воздействием ультрафиолетового излучения
|
Прибрежные фотоэлектрические электростанции, условия с высокой влажностью и солевым туманом, кулачки вблизи магнитных датчиков положения
|
Требуется немагнитная обработка, пассивация поверхности для повышения коррозионной стойкости
|
|
17-4 PH Нержавеющая сталь
|
Сверхвысокая производительность и прочность на разрыв, превосходная износостойкость и усталостная прочность после термообработки
|
Системы слежения с высоким крутящим моментом, конструкции трансмиссий с ограниченным пространством, электростанции, подверженные сильным ветровым нагрузкам
|
Индивидуальная технология термообработки H900/H1025 для достижения оптимального соотношения вязкости и твердости
|
|
4140/8620 Высокопрочная углеродистая сталь
|
Высокая жесткость конструкции, низкая себестоимость, высокая ударопрочность
|
Проекты традиционных фотоэлектрических станций на суше, основные несущие элементы кулачковой конструкции
|
Обязательное горячее цинкование с заданной толщиной покрытия для предотвращения ржавчины
|
При реализации всех проектов по изготовлению кулачков для солнечных трекеров на заказ заказчики должны уточнить в запросе предложений (RFQ) сертификацию материалов и стандарты испытаний эксплуатационных характеристик. Выбор несоответствующих материалов приведет к деформации кулачков, коррозионному разрушению или появлению помех в сигналах датчиков, что станет причиной частых сбоев в работе системы слежения и огромных затрат на техническое обслуживание солнечных электростанций.
2. Стандарты прецизионного производства и механической обработки литых кулачков для солнечных трекеров
Являясь ключевым элементом трансмиссии, кулачок солнечного следящего устройства изготавливается методом литья по выплавляемым моделям (литье по методу «потерянного воска») для получения детали, близкой к конечной форме, что позволяет сократить отходы материала и обеспечить точность основных контуров.
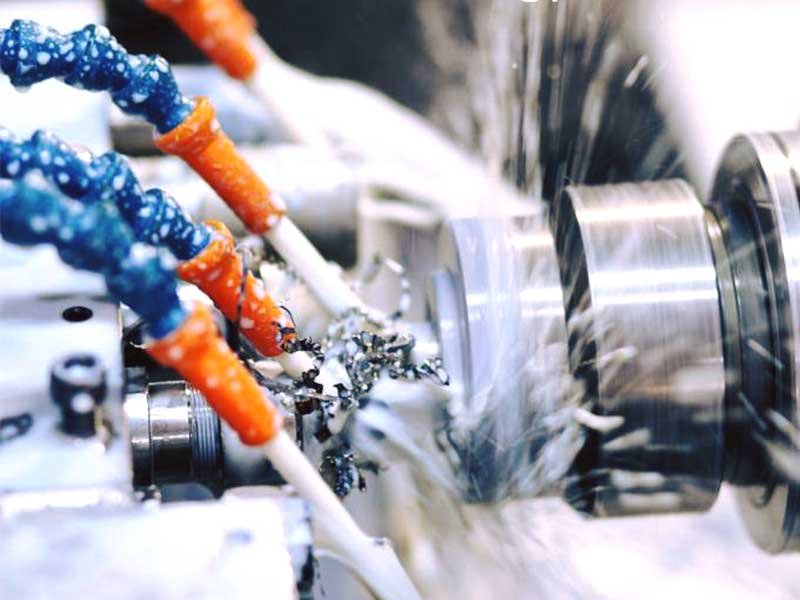
Однако исходная литая заготовка не соответствует требованиям к сборке и эксплуатации, поэтому необходима высокоточная финишная обработка с ЧПУ. Шероховатость поверхности ключевых рабочих поверхностей и внутренних отверстий должна достигать значения Ra 1,6, чтобы обеспечить работу с низким коэффициентом трения и долгосрочную точность слежения.
Литье кулачков для солнечных трекеров из нержавеющей стали сопряжено с типичными трудностями обработки, включая упрочнение материала, прилипание к инструменту и плохое отведение тепла. Правильный выбор инструмента и параметров резания является залогом стабильного серийного производства высокоточных изделий. В приведенной ниже таблице представлены стандартные параметры процесса чистовой обработки на станках с ЧПУ для высокоточной обработки с шероховатостью поверхности Ra 1,6 нестандартных отливок кулачков для солнечных трекеров.
|
Параметр обработки
|
Литая деталь «Камера» для солнечного следящего устройства из нержавеющей стали 316
|
17-4 PH Камера слежения за солнцем, литая
|
Основная обработка Стандарты
|
|---|---|---|---|
|
Скорость резания (Vc)
|
100–120 м/мин
|
120–150 м/мин
|
Следует избегать образования наслоений на кромках (BUE) для обеспечения стабильности качества поверхности
|
|
Скорость подачи
|
0,08–0,12 мм/об.
|
0,10–0,15 мм/об.
|
Предотвратить чрезмерную экструзию и упрочнение поверхности отливки
|
|
Надбавка за отделочные работы
|
0,1–0,3 мм
|
0,2–0,5 мм
|
Полностью удалить затвердевший слой с поверхности литой заготовки
|
|
Настройка инструмента
|
Инструмент из ультрамелкозернистого карбида + PVD-покрытие TiAlN, радиус закругления передней кромки 0,4/0,8 мм
|
Инструмент из ультрамелкозернистого карбида + PVD-покрытие AlTiN, радиус закругления 0,8 мм
|
Положительный угол наклона 15°–20° для снижения сопротивления резанию
|
|
Режим охлаждения
|
Внутреннее охлаждение под высоким давлением (70 бар и выше), концентрация эмульсии 8%–10%
|
Внутреннее охлаждение под высоким давлением (70 бар и выше), концентрация эмульсии 10%–12%
|
Быстрое отведение тепла и удаление стружки для предотвращения появления царапин на поверхности
|
Помимо контроля параметров, все ключевые формообразующие поверхности литых кулачков солнечного трекера должны подвергаться обработке методом восходящего фрезерования, чтобы избежать трения и вторичного упрочнения, вызванных традиционным фрезерованием. Серийное производство должно быть оснащено системами мониторинга технологического процесса SPC и механизмами регулярной замены инструмента, чтобы обеспечить стабильную шероховатость поверхности Ra 1,6 и соблюдение допусков на размеры (±0,005 дюйма/дюйм) для каждого отливка.
3. Требования к неразрушающему контролю и аттестации поставщиков
Металлическая деталь камеры солнечного следящего устройства в течение длительного времени подвергается постоянным нагрузкам от ветра при низких скоростях и высоком крутящем моменте. Внутренние дефекты литья такие как усадочная пористость, рыхлость и микротрещины, приведут к усталостному разрушению кулачка на поздней стадии эксплуатации. Поэтому при закупке оборудования по индивидуальному заказу необходимо четко оговорить в контракте строгие стандарты неразрушающего контроля (НК).
Квалифицированные поставщики литых деталей для солнечных следящих механизмов, изготовленных по индивидуальному заказу, должны предоставлять отчеты о неразрушающих испытаниях (НИ) — рентгеновских (РТ) или ультразвуковых (УЗ) — для ключевых деталей, подверженных нагрузкам, а также обеспечивать полный цикл термообработки, включая закалку и отпуск, для достижения необходимой износостойкости поверхности и вязкости сердцевины. В то же время официальные поставщики должны обладать комплексными производственными возможностями, включая быстрое прототипирование с использованием восковых форм, изготовленных методом 3D-печати, литьё по выплавляемым моделям, финишную обработку с ЧПУ, термообработку и пассивацию поверхности, что позволяет эффективно снизить риски в цепочке поставок и сократить сроки поставки.
4. Рекомендации по запросу предложений на изготовление камеры для солнечного трекера по индивидуальному заказу
Для эффективного отбора высококачественных производителей и стандартизации процесса изготовления литых деталей для камер солнечных трекеров международным закупщикам необходимо предоставить стандартизированную информацию на этапе запроса предложений (RFQ):
- Во-первых, предоставьте полные 2D/3D чертежи отливок и уточните допуски на размеры и нормы шероховатости поверхности;
- Во-вторых, укажите эксплуатационные характеристики материала параметры, количество часов испытания в солевом тумане и требования к адаптации к условиям окружающей среды;
- В заключение необходимо определить четкие требования к уровню утверждения производства в рамках PPAP и стандарты проверки партий продукции.
Заключительный вывод
Индивидуальная изготовка высококачественных литых деталей для солнечных трекеров — это комплексный проект, объединяющий материаловедение, точное литьё, финишную обработку с ЧПУ и контроль качества. Только благодаря стандартизации подбора материалов, строгому контролю параметров обработки и внедрению комплексного контроля качества на всех этапах производства мы можем изготавливать отливки, отвечающие требованиям к 25-летней стабильной эксплуатации солнечных следящих систем.
Для международных инжиниринговых компаний в сфере фотоэлектрической энергетики и поставщиков оборудования выбор комплексного профессионального решения производитель литых деталей для камер солнечных трекеров является основной гарантией снижения затрат на проект и повышения стабильности системы.