クイックディスコネクトカップリングの鋳造:材料選定、種類、および調達ガイドライン
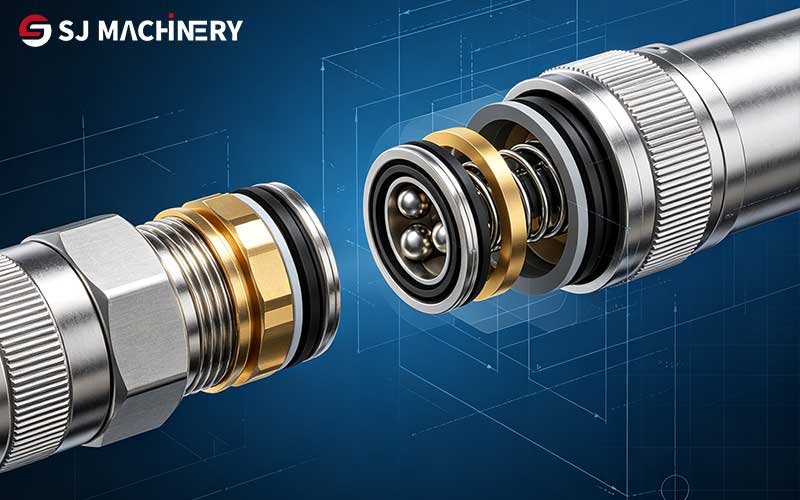
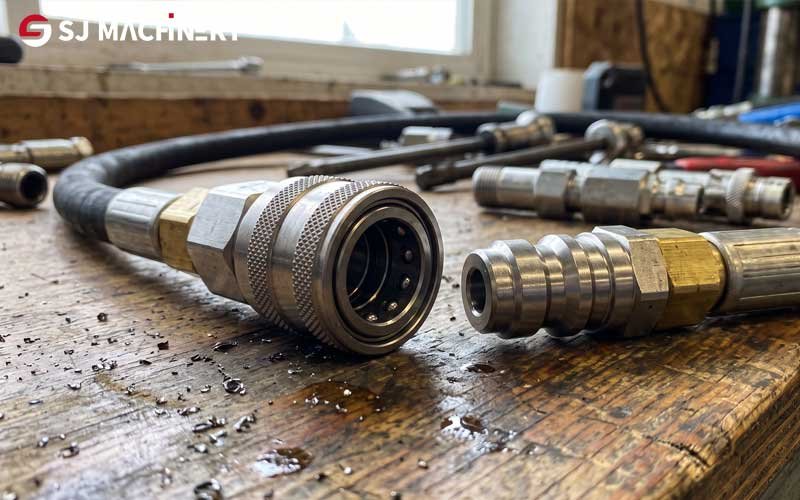
クイックディスコネクトカップリング(QDC)は、クイックリリースカップリングとも呼ばれ、空圧、油圧、化学薬品、および液体移送システムにおいて、工具を使わずに流体配管の接続・切断を可能にする機械式継手です。各カップリングアセンブリは、対応するソケット(メス)とプラグ(オス)で構成されています。 内部のボールロック機構が接続を確実に固定し、上位モデルに内蔵された逆止弁は、接続解除時に自動遮断を行い、流体の漏れを防止します。.
QDCの本体は、一般的に精密鋳造(ロストワックス鋳造など)によって製造されます。, 砂型鋳造 およびダイカスト。鋳造は、ソケットやプラグの構造強度、耐圧性、および寸法精度を決定づける。不適切な鋳造材料や工程は、亀裂による破損、腐食、漏れを引き起こし、システムの安全性に深刻な影響を及ぼす。.
産業オートメーション、建設機械、新エネルギー、化学分野の拡大に支えられて 加工産業, 、世界のクイックディスコネクトカップリング市場は2025年に38億米ドルに達し、2034年までに年平均成長率(CAGR)5.6%で62億米ドルに達すると予測されている。.
油圧カップリングは市場シェアの42.3%を占めており、金属鋳造カップリングは製品総需要の70%近くを占めている。アジア太平洋地域は地域別市場シェアの36.2%を占めており、QDC鋳造部品の生産・消費拠点として最も急速に成長している。.
1. QDC遮断構造物の主要分類
内部バルブの構成は、切断時の漏れ性能を決定づけるものであり、これは鋳造仕様の設計における主要な要素である。.
表1:3つの主要なQDC遮断方式の比較
| 種類 | バルブの内部構造 | 主な特徴 | 主要なキャスティング要件 | 代表的な用途 |
|---|---|---|---|---|
| ストレートスルー | プラグとソケットには内蔵の逆止弁がありません | 最大流量、最小圧力損失;接続解除時には全開 | 内部流路が滑らかな鋳造品で、複雑なバルブキャビティがない | 高圧洗浄機、スラリーおよび高粘度流体の移送 |
| 単一遮断 | 逆止弁はソケット内部にのみあり、プラグは開通状態です | ソケットは自動的に密閉され、残留流体はプラグ側から排出されます。 | メス側本体に鋳造で密封されたバルブキャビティ、シンプルなプラグ構造 | 空気工具、一般用水道管、空気圧縮機 |
| 二重遮断 | ソケット側とプラグ側の両方に逆止弁が取り付けられている | 双方向シール、液漏れのない切断;閉じ込め圧力のリスク | 精密鋳造 デュアルバルブ用取り付け穴、厳しい寸法公差 | 産業用油圧、化学流体、冷媒の移送 |
注:フラットフェイス・ノンスピル・カップリングは、改良型のダブルシャットオフ仕様であり、残留滴下を完全に防止するために、平坦なシール面の超精密鋳造が必要となります。.
2. 鋳造本体とシール材の適合ガイド
多くの購入者は、鋳造体の材質とシール材の材質を合わせることを見落としがちです。金属鋳造体は圧力や外部からの腐食に耐える一方、Oリングは作動媒体と直接接触します。これらの組み合わせが不適切な場合、膨潤、劣化、および漏れを引き起こします。.
表2:QDC鋳造本体およびシール材の選定マトリックス
| 作動流体 | 推奨される鋳造部品の材質 | 適切なシール材 | 標準使用圧力 | 避けるべき制限事項 |
|---|---|---|---|---|
| 作動油/潤滑油 | 鋳造炭素鋼、合金鋼 | NBR/FKM | 200~700+ bar | 炭素鋼は純水には使用できません(錆びる恐れがあるため)。 |
| 冷却水/水道水 | 真鍮鋳物、304ステンレス鋼 | NBR/EPDM | <50 bar | EPDM製シールには、石油系オイルの使用を避けてください |
| 温水・低温蒸気 | 鋳造真鍮/316ステンレス鋼 | EPDM | <50 bar | NBRは、高温環境が継続すると急速に劣化します |
| 強酸・強アルカリ化学薬品 | 316ステンレス鋼鋳物/PP鋳物 | FKM/PTFE | 低圧~中圧 | 一般的な炭素鋼や真鍮は、急速に腐食する |
| 食品用液体/脱イオン水 | 食品用鋳造316ステンレス鋼 | 食品用シリコーン/FKM | <50 bar | 亜鉛含有合金 鋳物 食品との接触は禁止されています |
3. QDC部品の一般的な鋳造プロセス
異なる 鋳造技術 カップリングのソケットおよびプラグについて、表面仕上げ、寸法公差、およびコストを決定する。.
表3:クイックディスコネクトカップリング本体の主な鋳造プロセス
| 鋳造技術 | 適用可能な材料 | 寸法公差 | 表面粗さ | 最適なQDC製品 |
|---|---|---|---|---|
| 精密鋳造(ロストワックス法) | ステンレス鋼、炭素鋼、合金鋼 | IT7~IT9 | Ra 0.8~3.2 μm | 高圧油圧カップリング、フラットフェイス・ノンスピルカップリング、耐薬品性QDC |
| 真鍮ダイカスト | 真鍮、銅合金 | IT8~IT10 | Ra 1.6~6.3 μm | 低・中圧用 空気・水用 真鍮製クイックカップリング |
| 砂型鋳造 | 炭素鋼、ダクタイル鋳鉄 | IT10~IT12 | Ra 6.3~25 μm | 大口径カムロック式カップリング、低コストで高耐久性の流体用コネクタ |
| プラスチック射出成形 | PP、PVDF、POM | IT9~IT11 | Ra 1.6~6.3 μm | 低圧用医療・化学用プラスチック製クイックカップリング |
4. 購入および鋳造品の選定に関する包括的なアドバイス
4.1 カスタマイズを反映する前に、まずシステムパラメータを確認してください
- 作動媒体: 鋳造用合金およびシール材を固定するために、流体の化学的特性を定義する;;
- 定格圧力: 公称直径が大きいほど、通常は最大使用圧力が低くなります。鋳造設計にあたっては、破裂圧力の要件を確認してください。;
- 温度範囲: 極端な高温・低温環境では、鋳造熱処理の調整や特殊なシーリング材が必要となります;;
- 漏れに関する要件: ストレートスルー、シングルシャットオフ、またはダブルシャットオフの構造を選択し、フラットフェイス・ノンスピル設計が必要かどうかを確認してください。.
4.2 鋳造業者向けの技術仕様
- 油圧式高圧QDCの場合: 内部収縮孔を除去するため、非破壊検査(X線検査)を伴う精密鋳造を義務付ける;;
- 腐食性環境の場合: 316ステンレス鋼の鋳物には不動態化処理を施す必要がある。炭素鋼の鋳物には、亜鉛メッキまたはニッケルメッキを施す。;
- 量産: その鋳造所が鋳造後の処理に対応しているか確認してください CNC加工 内側の溝、シール面、およびねじ部について。.
4.3 避けるべきよくある落とし穴
- 外側の材質だけに注目して、内部のシールとの適合性を無視してはいけません。;
- 高圧油圧カップリングには砂型鋳造を選ばないようにしてください。内部欠陥により、突然の破裂を引き起こす恐れがあります。;
- 異なる鋳造メーカー製のカップリング本体を混用しないでください。寸法精度にばらつきがあると、ロック不良や漏れの原因となります。.
5. まとめ
クイックディスコネクトカップリングの鋳造は、信頼性の高い流体接続性能の基盤となります。鋳造技術、合金材料、遮断構造を適切に組み合わせることで、耐用年数を直接延ばし、運用上の安全リスクを低減することができます。漏れのない、高圧かつ耐食性に優れた流体コネクタへの需要が高まり続ける中、QDCメーカーにとって、カスタマイズされた精密鋳造の重要性はますます高まっています。.