Система выпускных патрубков для автомобилей
В современном автомобилестроении конструкция и выбор материалов выхлопных систем напрямую определяют общий тепловой КПД двигателя, эффективность систем контроля выбросов и акустические характеристики.
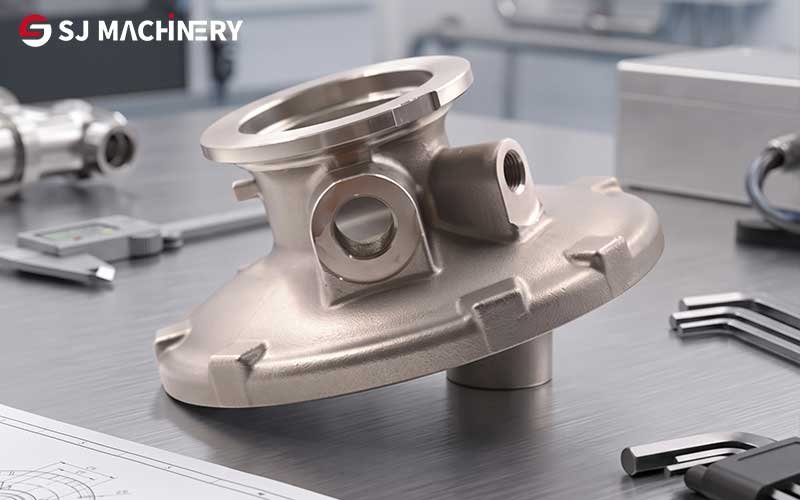
Выпускной конус, являясь важнейшим переходным элементом, соединяющим трубы различного диаметра, в том числе трехходовые каталитические нейтрализаторы, сажевые фильтры и основные цилиндры глушителей с передними и задними выпускными трубами, играет незаменимую роль в оптимизации потока выхлопных газов. Технология его изготовления и свойства используемых материалов являются ключевыми факторами, влияющими на срок службы и общие эксплуатационные характеристики всей выхлопной системы.
Согласно производственным данным автомобильной промышленности, высокоточные литые выпускные конусы позволяют снизить противодавление выхлопных газов двигателя на 8%–12%, повысить эффективность сгорания на 5%–7% и сократить частоту отказов выхлопной системы, вызванных турбулентностью воздушного потока, более чем на 15% по сравнению с традиционными штампованными и сварными деталями.
В данной статье систематически рассматриваются функциональный механизм, логика выбора материалов, точное литьё технологии и стандарты контроля качества выпускных конусов из нержавеющей стали в сочетании с данными об отраслевых параметрах.
1. Механика жидкостей и конструктивно-функциональные характеристики выпускных конусов
Автомобильные выхлопные системы работают в экстремальных динамических условиях, выдерживая воздействие высокотемпературных и высокоскоростных импульсных потоков выхлопных газов, выбрасываемых из двигателя. Основная функция выхлопного конуса заключается в обеспечении плавного перехода диаметра и направленного потока выхлопных газов, устраняя помехи и турбулентность воздушного потока при циркуляции газов. Неправильная конструкция конуса или шероховатая поверхность внутренних стенок приводят к образованию сильных вихрей в потоке, что вызывает резкое повышение противодавления в выхлопной системе. Данные отраслевых испытаний показывают, что каждое увеличение противодавления выхлопных газов на 10% приводит к снижению мощности двигателя на 3%–4% и увеличению расхода топлива на 2%.
Обтекаемая цельная конструкция выпускных конусов, изготовленных методом литья по выплавляемым моделям, позволяет эффективно устранить конструктивные недостатки сварных и соединенных деталей. Их сверхгладкая внутренняя поверхность обеспечивает прохождение выхлопных газов с минимальными потерями, поддерживает стабильную эффективность выхлопа при полной частоте вращения двигателя и одновременно снижает резонанс выхлопного шума.
В выхлопных системах серийных легковых автомобилей сертифицированные выхлопные конусы должны обеспечивать интенсивность турбулентности воздушного потока на уровне не выше 5%, чтобы соответствовать требованиям стандартов по выбросам National VI и показателям NVH (шум, вибрация и жесткость) транспортных средств.
2. Материаловедение и сравнение эксплуатационных характеристик в тяжелых условиях эксплуатации
Выхлопные конусы автомобилей подвергаются воздействию двух видов суровых условий эксплуатации: внутреннему длительному абразивному износу под действием высокотемпературных выхлопных газов (600–1000 °C) и коррозии под воздействием кислотного конденсата, а также внешнему воздействию дождевой воды, осадков и хлоридной коррозии, вызванной дорожными противогололедными солями. Обычная углеродистая сталь в таких условиях подвержена окислению, ржавчине и деформации конструкции, а её срок службы составляет менее 2 лет, что не соответствует требованиям к долговечности автомобилей. Таким образом, нержавеющая сталь стала стандартным материалом для автомобильных выхлопных конусов, на долю которой приходится более 98% основного автомобильного рынка.
Различные марки нержавеющей стали обладают своими преимуществами по эксплуатационным характеристикам и сферам применения. С учетом отраслевых испытательных параметров и рыночных данных по применению в таблице 1 приведено сравнение эксплуатационных характеристик и областей применения трёх основных марок нержавеющей стали, используемых для изготовления выпускных конусов.
Таблица 1. Эксплуатационные характеристики и области применения на рынке основных марок нержавеющей стали для выпускных конусов
|
Марка нержавеющей стали
|
Свойства материала сердечника
|
Рабочие характеристики при высоких температурах
|
Коррозионная стойкость
|
Сценарии применения на рынке и доля рынка
|
|---|---|---|---|---|
|
409 — ферритная нержавеющая сталь
|
Низкий коэффициент теплового расширения (11,7×10⁻⁶/℃), превосходная термоусталостная прочность, низкая стоимость, предел прочности при растяжении ≥360 МПа, предел текучести ≥175 МПа
|
Длительная стабильная работа при температуре ≤675 °C, хорошая стойкость к высокотемпературному окислению
|
Общая стойкость к атмосферной коррозии, слабая стойкость к коррозии под воздействием хлоридов и кислотного конденсата
|
Экономичный вариант для серийных легковых автомобилей обычного класса, доля рынка 65%, пригодный для эксплуатации в обычных условиях дорожного движения внутри страны
|
|
304 Аустенитная нержавеющая сталь
|
Состав 18% Cr + 8% Ni, превосходные комплексные механические свойства, хороший блеск поверхности, предел прочности при растяжении 280–310 МПа при 600 ℃
|
Рабочая температура в непрерывном режиме до 650 ℃, стабильная прочность конструкции
|
Превосходная стойкость к атмосферной и влажной коррозии, хорошая сохранность внешнего вида
|
Применяется для видимых элементов выхлопной трубы и средних и конечных участков выхлопных систем автомобилей, доля рынка 28%
|
|
316 Аустенитная нержавеющая сталь
|
Содержит элемент Mo, обладает высокой структурной стабильностью, предел прочности на разрыв составляет 330–360 МПа при 600 ℃ и 210–230 МПа при 800 ℃
|
Превосходная стойкость к высокотемпературной ползучести, подходит для длительной эксплуатации при высоких нагрузках
|
Высокая стойкость к коррозии под действием ионов хлорида и кислотного конденсата, в 2–3 раза превышающая показатели стали марки 304
|
Применяется в автомобилях премиум-класса, транспортных средствах для прибрежных зон и промышленных специальных выхлопных системах, доля рынка 7%
|
3. Технические преимущества и технологические параметры литья по выплавляемым моделям с использованием кремнеземного золя
Традиционные методы штамповки и сварки имеют присущие им недостатки при изготовлении выпускных конусов: сварные соединения подвержены концентрации напряжений и утечкам воздуха, шероховатые внутренние стенки вызывают повышенное сопротивление воздушному потоку, а низкая стабильность размеров приводит к низкой точности сборки.
Данные сравнения производственных процессов показывают, что доля отбракованных изделий среди штампованных и сварных выпускных конусов в ходе испытаний на долговечность составляет всего 78%, тогда как доля отбракованных изделий среди кремнеземного золя литьё по выплавляемым моделям Объем производства продукции достигает 99,21 ТП3Т. В настоящее время более 901 ТП3Т высокоточных автомобильных выхлопных конусов в отрасли изготавливаются с использованием технологии литья в формы из кремнеземного золя.
Литье по методу «затерянного воска» с использованием кремнеземного золя позволяет осуществлять комплексное формование сложных конусообразных криволинейных поверхностей посредством копирования восковой формы, изготовления оболочки, высокотемпературного обжига и точное литьё. Основные технологические параметры и преимущества данного процесса по сравнению с традиционными технологиями приведены в таблице 2.
|
Технические показатели
|
Кремнеземный золь Инвестиционное литье
|
Традиционный процесс штамповки и сварки
|
Требования отраслевого стандарта
|
|---|---|---|---|
|
Шероховатость внутренней поверхности стены
|
Ra 3,2–6,3 мкм, вторичная полировка не требуется
|
Ра 12,5–25 мкм, склонны к образованию заусенцев и неровностей поверхности
|
≤Ra 6,3 мкм для высокоэффективных деталей выхлопной системы
|
|
Класс допусков на размеры
|
ISO 8062 CT5–CT6
|
ISO 8062 CT8–CT10
|
≥CT7 для прецизионных деталей выхлопных систем автомобилей
|
|
Целостность конструкции
|
Цельная конструкция, отсутствие сварного шва, нулевой риск утечки воздуха
|
Сварка с нахлестом, при которой легко возникают сварные поры и трещины от напряжений
|
Отсутствие дефектов сварки, прошел испытания на герметичность по стандарту 100%
|
|
Срок службы
|
8–12 лет при стандартных условиях эксплуатации
|
4–6 лет при стандартных условиях эксплуатации
|
≥8 лет для деталей выхлопной системы легковых автомобилей
|
|
Постобработка
|
Требуется только финишная обработка торцевой поверхности с ЧПУ, высокая концентричность сборки
|
Требуется внутренняя полировка и шлифовка сварных швов, низкая точность сборки
|
Обеспечить округлость торцевой поверхности и погрешность соосности ≤0,02 мм
|
В реальных производственных условиях в процессе с использованием кремнеземного золя для покрытия восковой формы применяется ультрамелкая огнеупорная суспензия, которая идеально воспроизводит гладкую поверхность восковой формы. Интегрированная формовочная конструкция полностью исключает такие скрытые риски, как деформация при сварке и утечка воздуха. Последующий процесс прецизионной токарной обработки с ЧПУ позволяет дополнительно контролировать погрешность соосности торцевых поверхностей в пределах 0,02 мм, что обеспечивает бесшовную стыковку и автоматическую высокоточную сварку с передними и задними выхлопными трубами, а также повышает эффективность сборки всей выхлопной системы автомобиля на 20%–25%.
4. Стандарты контроля качества и отраслевые спецификации проверки
Являясь ключевым герметичным элементом автомобильных выхлопных систем, выхлопные конусы из литой нержавеющей стали перед отгрузкой с завода должны пройти строгий неразрушающий контроль (NDT) и проверку эксплуатационных характеристик. В соответствии со стандартами качества автомобильной промышленности (ISO/TS 16949) все выпускные конусы должны пройти два основных вида контроля: обнаружение внутренних дефектов и проверку герметичности.
Рентгеновский контроль дефектов применяется для выявления внутренних дефектов литья, таких как усадочные пустоты, поры и включения, при этом показатель устранения дефектов готовой продукции составляет 100%. При испытании на водонепроницаемость и герметичность используется давление, в 1,5 раза превышающее стандартное рабочее давление выхлопной системы, в течение 30-минутного испытания при постоянном давлении, что гарантирует отсутствие утечек воздуха и нехарактерных шумов в течение всего срока эксплуатации.
Отраслевые данные показывают, что выпускные конусы, изготовленные методом литья по выплавляемым моделям, демонстрируют нулевой показатель отказов при испытаниях на герметичность, что значительно превосходит показатель успешности 92% у традиционных штампованных и сварных изделий, что позволяет эффективно предотвратить утечку выхлопных газов и появление шума от аномальной вибрации во время эксплуатации автомобиля.
5. Заключение
Хотя выпускной конус и является небольшим вспомогательным элементом автомобильной системы, в его конструкции сочетаются оптимизация гидродинамики, наука о материалах, устойчивых к высоким температурам и коррозии, а также высокая точность литьё по выплавляемым моделям технологии, став типичным представителем высокоточного производства основных автомобильных деталей.
Согласно данным отрасли, золь кремнезема технология литья по выплавляемым моделям обладает очевидными комплексными преимуществами в плане качества поверхности, точности размеров, конструктивной прочности и срока службы и стал основным технологическим процессом производства высококачественных выпускных конусов.
В связи с постоянным ужесточением стандартов по выбросам автомобилей и требований к облегчению конструкции оптимизированные составы нержавеющей стали и технологии литья по выплавляемым моделям позволят еще больше снизить противодавление в выхлопной системе и повысить долговечность деталей, способствуя энергосбережению, сокращению выбросов и повышению производительности автомобильных двигателей.
Для удовлетворения растущего спроса на высокоточные детали выхлопных систем автомобилей крайне важна профессиональная поддержка в области производства. Машины Suijin специализируется на прецизионном литье и обработке на станках с ЧПУ, предлагая полный ассортимент высококачественных литых деталей для мировых автопроизводителей. Благодаря отлаженным технологическим процессам литья по методу «потерянного воска» и передовым технологиям финишной обработки на станках с ЧПУ компания поставляет стандартизированные и долговечные детали из нержавеющей стали, в том числе выпускные конусы для автомобилей. Соблюдая строгие критерии качества, установленные стандартами ISO и автомобильной промышленностью, Машины Suijin предоставляет надежные и экономически эффективные комплексные производственные решения и выступает в качестве надежного долгосрочного партнера для мировых автопроизводителей и поставщиков первого уровня.