
Черные металлы — это металлы более темного цвета, в первую очередь железо, сталь и чугун. Эти металлы в основном имеют серебристо-белый или темно-серый цвет, обладают хорошей электро- и теплопроводностью, а также пластичностью и широко используются в производстве и строительстве. Цветные металлы — это металлы, отличные от черных металлов, такие как медь, алюминий, цинк, свинец, никель и олово. Эти металлы обычно имеют различные цвета, обладают высокой коррозионной стойкостью, электро- и теплопроводностью и широко используются в промышленности, электронике и химической промышленности.
1. Железо — ключевой элемент черных металлов
Черные металлы содержат железо, а цветные металлы — нет. Наличие железа придает металлу более высокую электропроводность. Металл также обладает хорошей прочностью на разрыв, что позволяет ему выдерживать высокие нагрузки без разрушения. Благодаря своим превосходным механическим свойствам, прочности и долговечности черные металлы могут использоваться для изготовления деталей для электрических и высоконагруженных применений.
Важно отметить, что многие черные металлы подвержены коррозии из-за содержания в них железа. При использовании в условиях большого количества воды, влаги, растворителей, масел и других коррозионных веществ детали могут изнашиваться и в конечном итоге выходить из строя. Для решения этой проблемы в процессе плавки черных металлов можно добавлять такие добавки, как хром, чтобы повысить их коррозионную стойкость. Улучшая свойства этих сплавов, производители могут разрабатывать прецизионные отливки подходит для таких суровых условий.
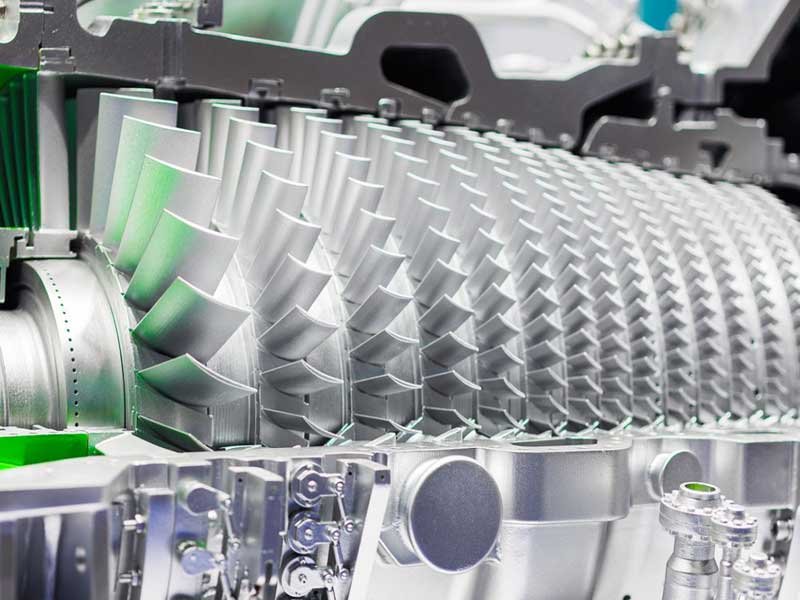
К черным металлам относятся сталь, чугун, нержавеющая сталь и углеродистая сталь. Как правило, черные металлы дешевле цветных, поскольку они широко используются в различных областях, включая производство компонентов для аэрокосмической промышленности.
2. Общая коррозионная стойкость цветных металлов
Многие цветные металлы не подвержены коррозии или ржавчине из-за отсутствия в них железа. Эти металлы обладают высокой пластичностью и легкостью, но имеют более низкую прочность на разрыв. Они также могут быть магнитными или немагнитными, что дает больше возможностей для выбора в зависимости от области применения.
Основное преимущество цветных металлов заключается в их тепло- и электропроводности. Когда металлы обладают этими свойствами, ток и тепло могут легко проходить через них с минимальным сопротивлением. В случае отливок, используемых в электрических или электронных системах, проводящие металлы пропускают ток, поглощая и рассеивая тепло, генерируемое током. Это свойство предотвращает перегрев системы, тем самым избегая снижения производительности и сбоев в работе.
3. Основные различия в процессах литья по выплавляемым моделям
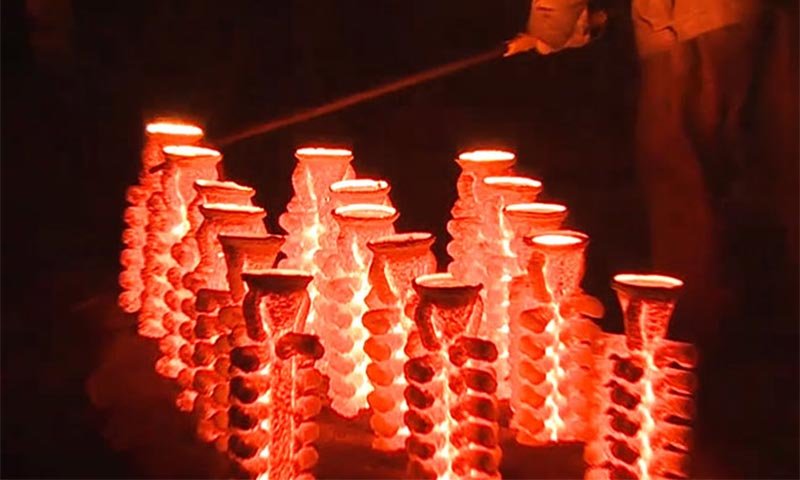
Основной процесс литьё по выплавляемым моделям — это “изготовление восковой модели → нанесение оболочки → депарафинизация → обжиг → заливка → очистка”. Параметры и эксплуатационные требования для каждого этапа значительно различаются для черных и цветных металлов, как показано ниже:
3.1. Изготовление восковых моделей и модулей: различные требования к прочности
Восковая модель является “прототипом” в литьё по выплавляемым моделям, а его прочность должна соответствовать последующим требованиям к покрытию оболочки и обращению с ней. Из-за разницы в весе и размерах отливок после заливки требования к восковым моделям для двух типов металлов различаются:
- Черные металлы: Инвестиционное литье обычно более толстые (≥3 мм) и тяжелые (от нескольких килограммов до десятков килограммов). Поэтому восковая модель должна обладать более высокой прочностью при комнатной температуре и стабильностью при высоких температурах (во избежание деформации во время нанесения оболочки). Часто используется композитный воск “парафин-стеариновая кислота” (с более высоким содержанием стеариновой кислоты, что приводит к большей твердости) или добавляются армирующие компоненты, такие как полиэтилен.
- Цветные металлы: Литые детали в основном представляют собой тонкостенные детали (толщиной менее 1 мм, например, детали из алюминиевого сплава для аэрокосмической промышленности) и имеют небольшой вес. Восковые модели отличаются высокой текучестью и точностью формовки (воспроизведение сложных деталей, таких как прецизионные шестерни и декоративные узоры). Часто используется чистый парафиновый воск или композитные воски с низким содержанием стеариновой кислоты. Для некоторых прецизионных деталей даже используется “низкотемпературный воск” (температура плавления 40-60 °C, легко удаляется и обеспечивает высококачественную отделку).
3.2. Подготовка корпуса: различия в огнеупорных материалах и покрывающих слоях
Оболочка является “формой” для литьё по выплавляемым моделям, и он должен выдерживать высокотемпературную эрозию и химическую коррозию расплавленного металла. Поэтому выбор огнеупорных материалов и количество слоев покрытия должны соответствовать температуре плавления металла:
| Этапы процесса:
|
Черные металлы (на примере нержавеющей стали):
|
Цветные металлы (на примере алюминиевого сплава):
|
| Огнеупорные материалы
|
Внутренний слой (находящийся в прямом контакте с расплавленным металлом): материалы с высокой температурой плавления, такие как корунд (Al₂O₃) и муллит (3Al₂O₃・2SiO₂) (устойчивые к температурам выше 1600 °C и коррозии расплавленной сталью); внешний слой: недорогой кварцевый песок + кремнеземный золь (обеспечивающий прочность конструкции).
|
Внутренний слой: материалы с низкой или средней температурой плавления, такие как кварцевый порошок и цирконовый порошок (устойчивые к температурам ниже 1000 ℃, низкая стоимость); Внешний слой: кварцевый песок + жидкое стекло (хорошая текучесть, легко наносится). Титановый сплав является особым: требуется корунд высокой чистоты (во избежание реакции между титаном и кремнием). |
| Количество слоев покрытия
|
6–10 слоев (из-за высокой температуры и воздействия расплавленного металла требуется толстая оболочка для предотвращения растрескивания)
|
3-6 слоев (низкая температура расплавленного металла, тонкостенные детали требуют тонкой оболочки для обеспечения отвода тепла и предотвращения образования усадочных полостей в литьё по выплавляемым моделям)
|
| Сушка плесени
|
Длительное время высыхания (8-12 часов на каждый слой), требующее строгого контроля влажности (оболочки из кремнезема чувствительны к влажности, чтобы избежать снижения прочности)
|
Короткое время высыхания (4-8 часов на слой), оболочки из водного стекла могут высыхать естественным образом, что обеспечивает более высокую эффективность.
|
3.3. Депарафинизация и обжиг: различия в контроле температуры
Депарафинизация удаляет восковую модель для формирования полости, а обжиг дополнительно удаляет остатки воска и повышает прочность оболочки. Температуры для обоих процессов должны соответствовать температуре плавления восковой модели и характеристикам металла.
Методы депарафинизации:
- Черные металлы: в основном используется “депарафинизация паром” (насыщенный пар 100-120 ℃, быстро плавит восковую модель, подходит для высокопрочных восковых моделей); для некоторых крупных деталей используется “депарафинизация горячей водой” (80-90 ℃, низкая стоимость).
- Цветные металлы: низкотемпературный воск удаляется с помощью горячей воды (60-80 °C, чтобы избежать размягчения и деформации восковой модели); высокотемпературный воск (например, воск для медных сплавов) по-прежнему удаляется с помощью пара.
Температура обжига:
- Черные металлы: 800-1100℃ (для полного сжигания остатков воска, обеспечения плотной спеченной оболочки и устойчивости к эрозии расплавленной сталью), время обжига 2-4 часа.
- Цветные металлы: алюминиевые сплавы/магниевые сплавы: 400-600 ℃ (во избежание чрезмерного спекания оболочки, что может снизить проницаемость и вызвать пористость отливки); медные сплавы: 600-800 ℃; титановые сплавы: 1000-1200 ℃ (требуется высоковакуумная обжига для предотвращения окисления).
3.4. Процесс литья: контроль температуры, атмосферы и текучести
Инвестиционное литье является основным этапом впрыскивания расплавленного металла в форму. Из-за различий в температуре плавления и окислительных свойствах параметры литья по выплавляемым моделям значительно различаются для двух типов металлов:
Температура литья:
- Черные металлы: значительно выше их температуры плавления (например, температура плавления углеродистой стали 1450 ℃, температура литья 1550-1650 ℃). Повышенная текучесть необходима для заполнения толстостенных отливок и предотвращения холодных завалов.
- Цветные металлы: Близко к их температуре плавления (например, температура плавления алюминиевого сплава 660 ℃, температура литья 700-750 ℃). Чрезмерные температуры могут легко привести к окислению и образованию усадочных полостей в отливке. Титановые сплавы являются особыми (температура плавления 1668 ℃), требуют литья при высокой температуре 1800-1900 ℃ и необходимости защиты вакуумом или инертным газом (титан легко реагирует с O и N при высоких температурах).
Атмосфера кастинга:
- Черные металлы: Могут быть отлиты в атмосфере (окисление стали и чугуна может быть удалено посредством последующей очистки, а окисление оказывает минимальное влияние на толстостенные детали).
- Цветные металлы: алюминиевые и магниевые сплавы требуют дегазации (аргон или гексахлорэтан используются для удаления водорода из расплавленного металла перед литьем, чтобы предотвратить пористость); медные сплавы можно лить в атмосфере, но их необходимо покрывать флюсом для предотвращения окисления; титановые сплавы должны быть вакуумное литье (абсолютный вакуум < 10⁻³ Па).
Методы литья:
- Черные металлы: для крупных деталей используется “нижнее литье” (расплавленный металл плавно заполняет форму, предотвращая эрозию оболочки формы); для мелких деталей используется “верхнее литье” (для увеличения скорости заполнения).
- Цветные металлы: для изготовления тонкостенных деталей используется “литье под давлением” (например, литье под низким давлением, при котором расплавленный металл заполняет полость формы, что снижает количество дефектов); для изготовления прецизионных деталей используется “вакуумное литье” (для увеличения плотности).
3.5. После обработки: различия между очисткой и термообработкой
Послеобработка определяет окончательные характеристики и внешний вид литья по выплавляемым моделям. Из-за различий в характеристиках поверхности и требованиях к характеристикам процессы для двух типов металлов значительно различаются:
Очистка поверхности:
- Черные металлы: из-за высокой твердости оболочки формы остатки оболочки необходимо удалять с помощью пескоструйной обработки (корундовый песок) или дробеструйной обработки (стальная дробь); оксидную окалину удаляют с помощью травления (соляная кислота + азотная кислота).
- Цветные металлы: оболочка формы легко снимается; ее можно удалить с помощью пескоструйной обработки (кварцевым песком, избегая повреждения поверхности литейной формы) или химического удаления окалины (например, растворением кварца в растворе NaOH для алюминиевых сплавов); медные сплавы можно травить (серная кислота + перекись водорода).
Термическая обработка:
- Черные металлы: требуют нормализации + отпуска (для регулирования твердости и устранения внутренних напряжений); нержавеющая сталь требует термообработки (для повышения коррозионной стойкости).
- Цветные металлы: алюминиевые сплавы требуют старения (для повышения прочности); магниевые сплавы требуют отжига (для устранения напряжений и предотвращения деформации); медные сплавы требуют закалки + отпуска (для повышения вязкости).
4. Тенденции развития
Черные металлы: разработка сплавов с низкой усадкой (например, высоконикелевой стали) в сочетании с технологией 3D-печати и литья по восковой модели.
Цветные металлы: Широкое применение вакуумных процессов плавки магниевых/титановых сплавов стимулирует развитие легкой авиакосмической промышленности.
Благодаря правильному выбору материалов и оптимизации процессов литье по выплавляемым моделям может удовлетворить потребности различных областей, от микроювелирных изделий до больших лопаток турбин.