Spinta dalla crescita esponenziale della potenza di calcolo dell’intelligenza artificiale e dalle rigide normative in materia di efficienza energetica, l’interconnessione con raffreddamento a liquido si è evoluta da soluzione di raffreddamento opzionale a standard obbligatorio per i data center di nuova generazione, i sistemi di accumulo di energia e l’elettronica ad alta potenza. Al centro di questa transizione si trova la fusione di precisione a cera persa (fusione a cera persa): l’unica tecnologia di produzione in grado di realizzare in serie componenti fluidici complessi, privi di perdite e di alta precisione in acciaio inossidabile (ad esempio, 316L).
Questo articolo analizza le prospettive di forte crescita del settore delle interconnessioni per il raffreddamento a liquido, il legame insostituibile tra il raffreddamento a liquido e la fusione di precisione a cera persa, nonché le soluzioni su misura offerte dalle fonderie specializzate nella fusione di precisione a cera persa.
1. Prospettive di forte crescita per le applicazioni di interconnessione con raffreddamento a liquido
1.1 Fattori chiave di crescita
Aumento vertiginoso della potenza dei chip AI: i moderni chip AI (ad esempio, NVIDIA B200) raggiungono i 1.000–1.200 W per chip, con densità per rack che arrivano a 120–150 kW, superando di gran lunga il limite di 30–40 kW/rack del raffreddamento ad aria.
Requisiti normativi: la Cina impone ai grandi data center di raggiungere un PUE ≤1,25, mentre l’UE e gli Stati Uniti applicano norme rigorose in materia di emissioni di carbonio, rendendo il raffreddamento a liquido una necessità per garantire la conformità.
Redditività economica: il raffreddamento a liquido riduce il consumo energetico per il raffreddamento del 70–80%, consentendo un PUE compreso tra 1,04 e 1,1; il ritorno sull’investimento (ROI) viene raggiunto in 3 anni grazie alla riduzione dei costi relativi ai terreni e alle infrastrutture.
1.2 Dimensioni e penetrazione del mercato
A livello globale: il mercato del raffreddamento a liquido per data center nel 2026 è stimato a 17–20 miliardi di dollari (≈120–140 miliardi di CNY), con una crescita su base annua dell'80–100%.
Cina: dimensione del mercato nel 2026: 30–50 miliardi di CNY; previsione per il 2028: 120 miliardi di CNY (CAGR ≈70%).
Diffusione: l'adozione del raffreddamento a liquido nei data center dedicati all'intelligenza artificiale passerà da 14% (2024) a 40% (2026) e a 70%+ (2028).
1.3 Scenari applicativi principali
Centri di calcolo AI (60%+): raffreddamento a piastra fredda (70%+) per interventi di retrofit (50–80 kW/rack); raffreddamento a immersione per 100–150 kW/rack (cluster NVIDIA, supercomputer).
Accumulo di energia (20%+): il raffreddamento a liquido impedisce il surriscaldamento incontrollato nelle batterie agli ioni di litio di grandi dimensioni, con un controllo della temperatura di ±2 °C.
Edge Computing/5G: sistema di raffreddamento compatto, silenzioso e che non richiede manutenzione per data center edge e moduli ottici con raffreddamento CPO+liquido.
Apparecchiature industriali ad alta potenza: alimentatori, SVG, strumenti per semiconduttori e impianti elettrici navali.
2. Il collegamento indispensabile: interconnessione nel raffreddamento a liquido e fusioni di precisione
I sistemi di raffreddamento a liquido richiedono assenza totale di perdite, elevata resistenza alla pressione, canali complessi a pareti sottili e resistenza alla corrosione: requisiti che la precisione getti di rivestimento soddisfare in modo univoco.
2.1 Requisiti fondamentali dei componenti per il raffreddamento a liquido
Zero perdite: pressione a lungo termine 0,6–1,6 MPa, cicli termici (da –40 °C a 120 °C), tasso di perdita ≤ 1×10⁻⁷ Pa·m³/s.
Canali fluidici complessi: collettori, distributori, raccordi rapidi e valvole con geometrie interne complesse.
Durata del materiale: acciaio inossidabile 316L resistente alla corrosione da glicole, durata di oltre 10 anni.
Elevata precisione: tolleranze delle guarnizioni/interfacce ±0,05–0,1 mm, rugosità superficiale Ra 1,6–3,2 μm.
2.2 Perché la fusione di precisione è insostituibile
Precisione colata di investimento (il processo al sol di silice) è l'unica tecnologia di produzione di massa che soddisfa tutti i requisiti sopra indicati:
| Parametro | Precisione Colata a iniezione | Lavorazione meccanica/Saldatura | Colata in sabbia |
|---|---|---|---|
| Precisione dimensionale | CT4–CT6 (±0,05–0,1 mm) | ±0,1–0,5 mm | CT8–CT10 (±0,5–1,0 mm) |
| Rugosità superficiale | Ra 1,6–3,2 μm | Ra 3,2–6,3 μm | Ra 12,5–25 μm |
| Canali complessi | Formatura integrale in un unico pezzo | Giunti saldati (elevato rischio di perdite) | Geometria semplice e limitata |
| Spessore della parete | 0,5–0,8 mm | ≥2 mm | ≥3 mm |
| Rischio di perdite | Zero (senza saldature) | Elevato (rottura della saldatura) | Media (porosità) |
| Densità del materiale | Denso, non poroso | Tensione indotta dalla lavorazione | Elevata porosità |
*Dati tratti da Internet.*
2.3 Componenti critici per il raffreddamento a liquido realizzati mediante fusione di precisione a cera persa
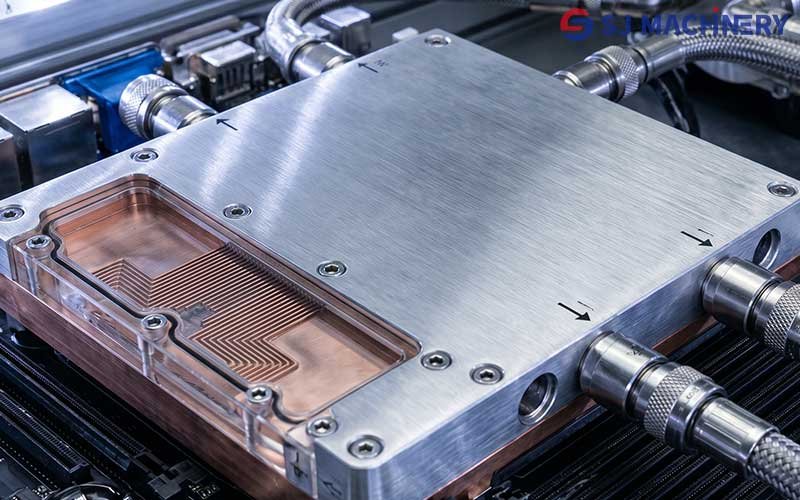
Collettori/distributori per raffreddamento a liquido: acciaio inossidabile 316L, multicanale, sottoposti a prova di tenuta con elio per garantire l’assenza totale di perdite.
Raccordi rapidi: a pareti sottili, con tolleranza ristretta (±0,05 mm) per l'assemblaggio automatizzato.
Corpi delle valvole a sfera Interlock: cavità interne complesse, pressione nominale 1,6–2 MPa, fusi in un unico pezzo (senza saldature).
Piastre di raffreddamento/dissipatori di calore a microcanali: microcanali da 0,5–2 mm, struttura a pareti sottili per un migliore trasferimento di calore.
Tubi di testa/di ritorno: di grande diametro, multiporta, pressione ≥1,6 MPa, microstruttura priva di contrazioni.
3. Soluzioni su misura offerte dalle fonderie specializzate nella fusione di precisione
Precisione colata di investimento Le fonderie offrono soluzioni complete che rispondono alle sfide tecniche e commerciali del raffreddamento a liquido.
3.1 Ottimizzazione dei materiali e dei processi
Selezione di prima qualità: specializzazione nell'acciaio inossidabile 316L/316Ti per la massima resistenza alla corrosione in ambienti contenenti glicole.
Padronanza del processo con sol di silice: modelli in cera ad alta precisione (±0,05 mm), gusci ceramici multistrato (refrattari a oltre 1.600 °C) e colata sotto vuoto per ottenere pezzi fusi densi e privi di difetti.
Competenza nelle pareti sottili: produzione costante di pareti con spessore compreso tra 0,5 e 0,8 mm con riempimento completo della cavità, evitando la formazione di difetti di saldatura.
3.2 Progettazione per la produzione (DFM) e integrazione
Consolidamento dei componenti: riprogettare i gruppi saldati trasformandoli in pezzi fusi monoblocco, eliminando i punti di perdita e riducendo il peso del 10–15%.
Ottimizzazione dei canali interni: progettazione basata sulla CFD di canali di raffreddamento conformi per ridurre al minimo la caduta di pressione e migliorare il trasferimento di calore.
Precisione della superficie di tenuta: superfici con rugosità Ra ≤ 3,2 μm allo stato di fusione; non è necessaria alcuna lavorazione secondaria per la tenuta metallo su metallo.
3.3 Garanzia della qualità e collaudo
Verifica dell'assenza di perdite: prova di tenuta mediante spettrometria di massa con elio (≤1×10⁻⁷ Pa·m³/s) e prova di pressione idrostatica (2× pressione di esercizio).
Integrità metallurgica: ispezione 100% mediante raggi X/TC per individuare porosità, ritiro e inclusioni; ispezione dimensionale 100% con CMM.
Certificazione dei materiali: tracciabilità completa (MTR), PMI e prove di resistenza alla corrosione (nebbia salina, immersione in glicole).
3.4 Produzione scalabile ed efficienza dei costi
Near-Net-Shape (NNS): 30–60% di lavorazione in meno rispetto alla billetta; riduzione degli scarti di materiale (70–90% di utilizzo).
Capacità flessibile: dalla prototipazione in piccoli volumi (10–100 pezzi) alla produzione in serie (oltre 10.000 pezzi al mese) con qualità costante.
Tempi di consegna rapidi: 30% garantisce una consegna più rapida rispetto alla lavorazione tradizionale; riutilizzo dei modelli in cera e produzione ottimizzata dei gusci.
4. Conclusioni e prospettive
Il settore delle interconnessioni per il raffreddamento a liquido è destinato a una crescita esplosiva in quanto colonna portante dell'intelligenza artificiale e delle infrastrutture energetiche. Precisione getti di rivestimento rappresentano la tecnologia abilitante fondamentale: l’unico modo per produrre in serie componenti fluidici privi di perdite e ad alta precisione, in grado di soddisfare i rigorosi requisiti prestazionali del settore.
Le fonderie specializzate nella fusione a cera persa di precisione non sono semplici fornitori, ma partner strategici, in grado di offrire materiali ottimizzati, progetti integrati e un rigoroso controllo di qualità. Con l’accelerazione della diffusione del raffreddamento a liquido, la domanda di fusioni di precisione a cera persa crescerà a un CAGR dell“80%+ (2026–2028), consolidando il loro ruolo di ”sistema vascolare” dell’era del raffreddamento a liquido.
Ningbo Suijin Machinery Technology Co. ha realizzato importanti progressi in diverse tecnologie di fusione di precisione di alto livello nel campo delle interconnessioni per il raffreddamento a liquido, ha instaurato rapporti di collaborazione con numerosi acquirenti e fornisce ai clienti di tutto il mondo soluzioni su misura di fusione di precisione per i sistemi di interconnessione per il raffreddamento a liquido.