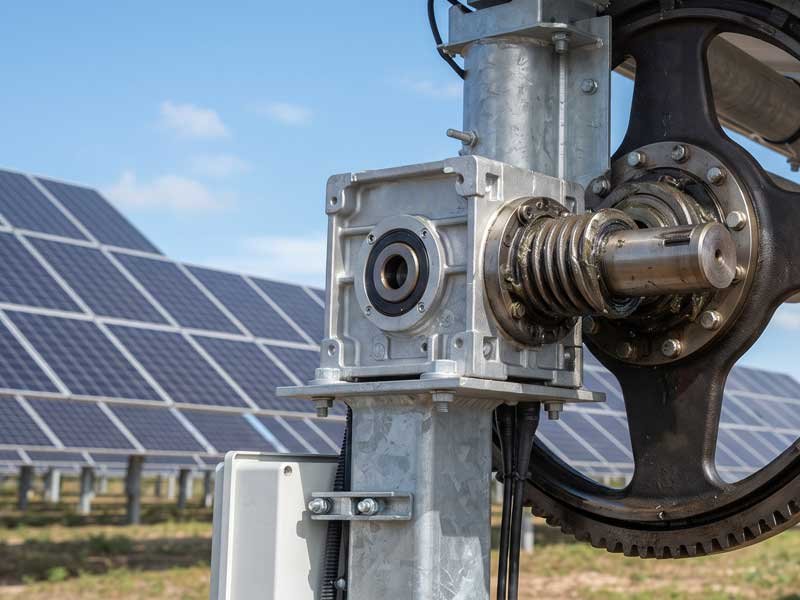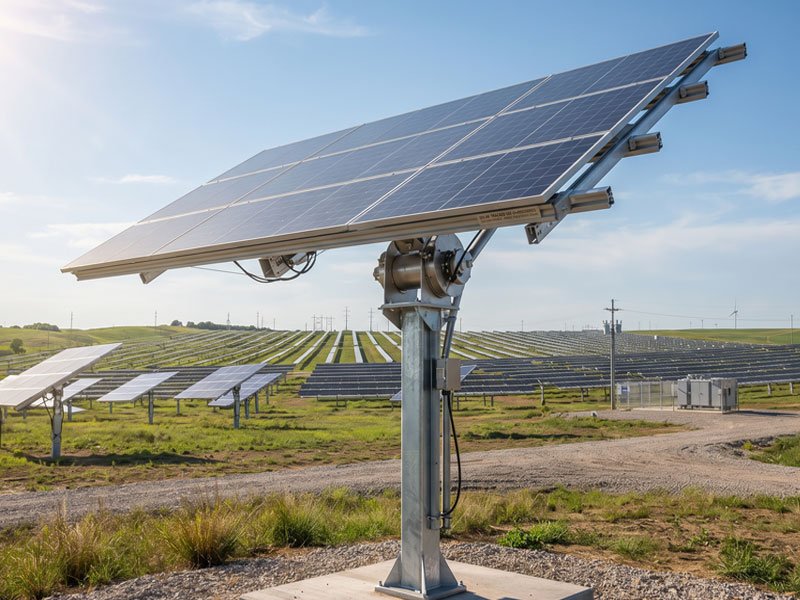
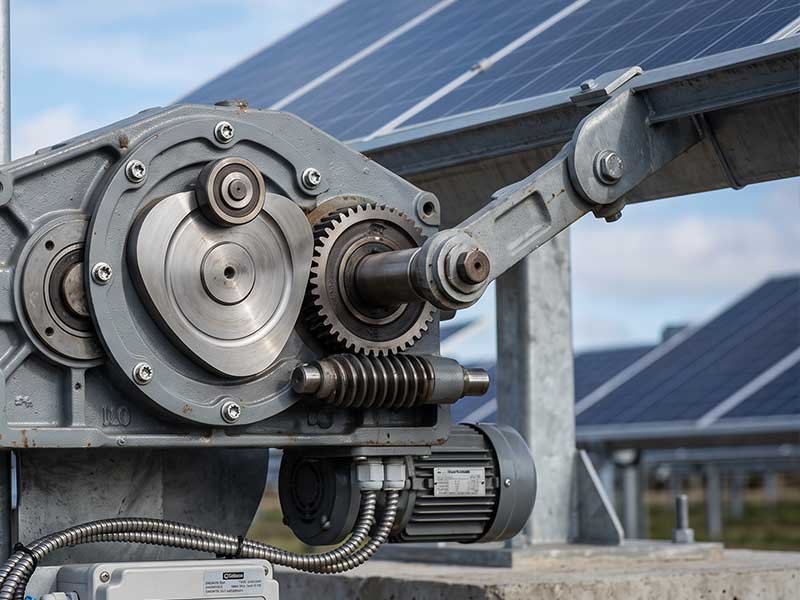
En los proyectos fotovoltaicos (PV) a escala industrial y comercial, la pieza fundida de la leva del seguidor solar es el componente mecánico central que garantiza un ajuste angular preciso y a largo plazo de los sistemas de seguimiento solar. A diferencia de las piezas fundidas industriales comunes, las piezas fundidas a medida para levas de seguidores solares requieren una precisión dimensional extrema, una resistencia mecánica superior a la fatiga y una resistencia confiable a la corrosión ambiental para garantizar una vida útil de más de 25 años en las plantas de energía solar.
Para los equipos de compras B2B y los fabricantes de piezas fundidas a medida, la personalización de piezas fundidas no estándar para lecheras solares suele presentar dificultades como una calidad de fundición inestable, una precisión de acabado inferior a la esperada y un rendimiento de los materiales que no cumple con las expectativas.
Con el fin de ayudar a los compradores de todo el mundo a estandarizar la evaluación de solicitudes de cotización, la auditoría de proveedores y la verificación de los procesos de producción, Maquinaria Suijin resume de manera sistemática las normas fundamentales, la selección de materiales, los parámetros de acabado CNC y los requisitos de certificación de fábrica para la personalización de piezas fundidas de levas de alta calidad para seguidores solares.
1. Selección de materiales críticos para la fundición de la cámara del seguidor solar
La selección del material determina directamente la capacidad de carga, el rendimiento anticorrosivo y la vida útil de la pieza fundida de la leva del seguidor solar.
Los distintos escenarios de aplicación (niebla salina costera, desiertos con altas temperaturas, regiones alpinas con bajas temperaturas) y los requisitos funcionales (compatibilidad con sensores, capacidad para soportar cargas de alto par) exigen una personalización específica de los materiales. En la siguiente tabla se enumeran los materiales más utilizados para la fundición de levas de seguidores solares a medida y sus condiciones de trabajo aplicables.
|
Calidad del material de fundición
|
Ventajas clave de rendimiento
|
Escenarios de funcionamiento aplicables a los seguidores solares
|
Requisitos especiales de personalización
|
|---|---|---|---|
|
Acero inoxidable 316 Acero inoxidable
|
Excelente resistencia a la corrosión por cloruros, propiedad no magnética, resistencia estable a la oxidación bajo la radiación UV
|
Centrales fotovoltaicas costeras, entornos con alta humedad y niebla salina, levas cerca de sensores de posicionamiento magnético
|
Se requiere un tratamiento no magnético y una pasivación de la superficie para mejorar la protección contra la corrosión
|
|
17-4 PH Acero inoxidable
|
Rendimiento y resistencia a la tracción ultraaltos, excelente resistencia al desgaste y a la fatiga tras el tratamiento térmico
|
Sistemas de seguimiento de alto par, estructuras de transmisión con espacio limitado, centrales eléctricas con altas cargas de viento
|
Proceso de tratamiento térmico personalizado para los modelos H900/H1025, diseñado para equilibrar la tenacidad y la dureza
|
|
4140/8620 Acero al carbono de alta resistencia
|
Alta rigidez estructural, bajo costo de producción, gran resistencia a los impactos
|
Proyectos fotovoltaicos convencionales en el interior del país, piezas estructurales principales de la leva que soportan la carga
|
Galvanizado por inmersión en caliente obligatorio con un espesor de recubrimiento específico para evitar la oxidación
|
Para todos los proyectos de fundición de levas para seguidores solares a medida, los compradores deben especificar en la solicitud de cotización (RFQ) la certificación de los materiales y las normas de pruebas de desempeño. La selección de materiales no aptos provocará la deformación de las levas, fallas por corrosión o interferencias en la señal de los sensores, lo que causará fallas frecuentes en el sistema de seguimiento y enormes costos de mantenimiento para las plantas solares.
2. Normas de fabricación y mecanizado de precisión para la fundición de levas de seguidores solares
Como componente fundamental de la transmisión, la pieza fundida de la leva del seguidor solar se fabrica mediante fundición de inversión (fundición a la cera perdida) para lograr un conformado cercano al producto final, lo que reduce el desperdicio de material y garantiza la precisión básica del contorno.
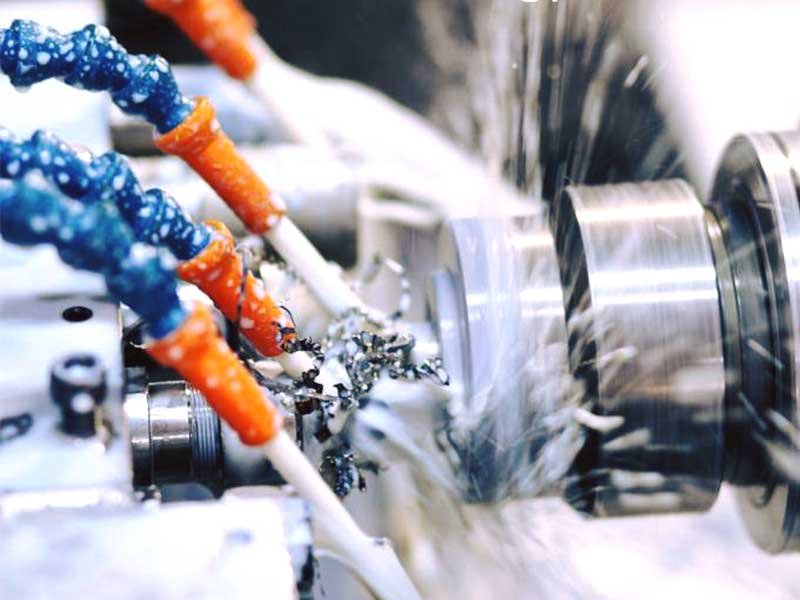
Sin embargo, la pieza bruta fundida original no cumple con los requisitos de ensamblaje y funcionamiento, por lo que es imprescindible un acabado CNC de alta precisión. La rugosidad superficial de las superficies de trabajo clave y de los orificios internos debe alcanzar un valor de Ra 1,6 para garantizar un funcionamiento de baja fricción y una precisión de seguimiento a largo plazo.
La fundición de levas para seguidores solares de acero inoxidable presenta dificultades típicas de procesamiento, entre las que se incluyen el endurecimiento por deformación, la adherencia de la herramienta y la disipación deficiente del calor. La selección adecuada de herramientas y parámetros de corte es fundamental para una producción en masa estable de productos de alta precisión. La tabla a continuación resume los parámetros estándar del proceso de acabado CNC para el mecanizado de alta precisión con un valor Ra de 1,6 en piezas fundidas de levas para seguidores solares a medida.
|
Elemento de parámetro de procesamiento
|
Molde de la cámara del seguidor solar de acero inoxidable 316
|
17-4 PH Cam de fundición para seguidor solar
|
Procesamiento central Normas
|
|---|---|---|---|
|
Velocidad de la línea de corte (Vc)
|
100–120 m/min
|
120–150 m/min
|
Evita la acumulación de material en los bordes (BUE) para garantizar la estabilidad del acabado superficial
|
|
Velocidad de avance
|
0,08–0,12 mm/rev
|
0,10–0,15 mm/rev
|
Evita la extrusión excesiva y el endurecimiento por deformación de la superficie de la pieza fundida
|
|
Subsidio por terminación
|
0,1–0,3 mm
|
0,2–0,5 mm
|
Elimina por completo la capa endurecida de la superficie de la pieza en bruto de fundición
|
|
Configuración de la herramienta
|
Herramienta de carburo ultrafino + recubrimiento PVD de TiAlN, radio de punta de 0,4/0,8 mm
|
Herramienta de carburo ultrafino + recubrimiento PVD de AlTiN, radio de punta de 0,8 mm
|
Ángulo de inclinación positivo de 15° a 20° para reducir la resistencia al corte
|
|
Modo de enfriamiento
|
Enfriamiento interno a alta presión de más de 70 bar, concentración de emulsión de 8%–10%
|
Enfriamiento interno a alta presión de más de 70 bar, concentración de emulsión de 10%–12%
|
Rápida disipación del calor y eliminación de virutas para evitar rayones en la superficie
|
Además del control de parámetros, todas las superficies clave de conformado de la pieza fundida de la leva del seguidor solar deben someterse a un proceso de fresado ascendente para evitar la fricción y el endurecimiento secundario causados por el fresado convencional. La producción en serie debe contar con mecanismos de monitoreo de procesos SPC y de reemplazo regular de herramientas para garantizar una rugosidad superficial Ra1.6 constante y una tolerancia dimensional (±0.005 pulgadas/pulgada) en cada pieza fundida.
3. Requisitos de inspección por métodos no destructivos (NDT) y de calificación de proveedores
La pieza fundida de la cámara del seguidor solar opera bajo un esfuerzo continuo por carga de viento a baja velocidad y alto par durante un largo tiempo. Interno defectos de fundición tales como la porosidad por contracción, la falta de compactación y las microfisuras provocarán la fractura por fatiga de la leva en una etapa posterior de su funcionamiento. Por lo tanto, en las compras a medida se deben establecer en el contrato normas estrictas de ensayos no destructivos (END).
Los proveedores calificados de piezas fundidas a medida para seguidores solares deben presentar informes de pruebas no destructivas (NDT) por rayos X (RT) o ultrasonidos (UT) para las piezas sometidas a tensiones clave, y completar los procesos de tratamiento térmico, incluyendo el temple y el revenido, para lograr la resistencia al desgaste superficial y la tenacidad del núcleo adecuadas. Al mismo tiempo, los proveedores oficiales deben contar con capacidades de producción integrales, incluyendo la creación rápida de prototipos mediante moldes de cera impresos en 3D, fundición de precisión, el acabado CNC, el tratamiento térmico y la pasivación de superficies, lo cual puede reducir de manera efectiva los riesgos de la cadena de suministro y acortar los ciclos de entrega.
4. Sugerencias para la solicitud de cotización (RFQ) de una pieza fundida a medida para una cámara de un seguidor solar
Para seleccionar de manera eficiente a los fabricantes de alta calidad y estandarizar el proceso de personalización de la fundición de las cámaras de los seguidores solares, los compradores globales deben proporcionar la información de manera estandarizada en la etapa de solicitud de cotización:
- En primer lugar, proporcione planos completos de fundición en 2D y 3D y aclare las tolerancias dimensionales y las normas de rugosidad superficial;
- En segundo lugar, especifica rendimiento del material parámetros, horas de prueba de niebla salina y requisitos de adaptación ambiental;
- Por último, establezca un nivel claro de aprobación de producción según el PPAP y normas de inspección por lotes.
Conclusión final
La personalización de piezas fundidas de alta calidad para seguidores solares es un proyecto sistemático que integra la ciencia de los materiales, fundición de precisión, el acabado CNC y la detección de calidad. Solo mediante la estandarización de la selección de materiales, el control estricto de los parámetros de procesamiento y la implementación de una inspección de calidad en todo el proceso podremos producir piezas fundidas que cumplan con los requisitos de funcionamiento estable a largo plazo (25 años) de los sistemas de seguimiento solar.
Para las empresas globales de ingeniería fotovoltaica y los proveedores de materiales, elegir un proveedor profesional integral fabricante de piezas fundidas para cámaras de seguimiento solar es la garantía fundamental para reducir los costos del proyecto y mejorar la estabilidad del sistema.